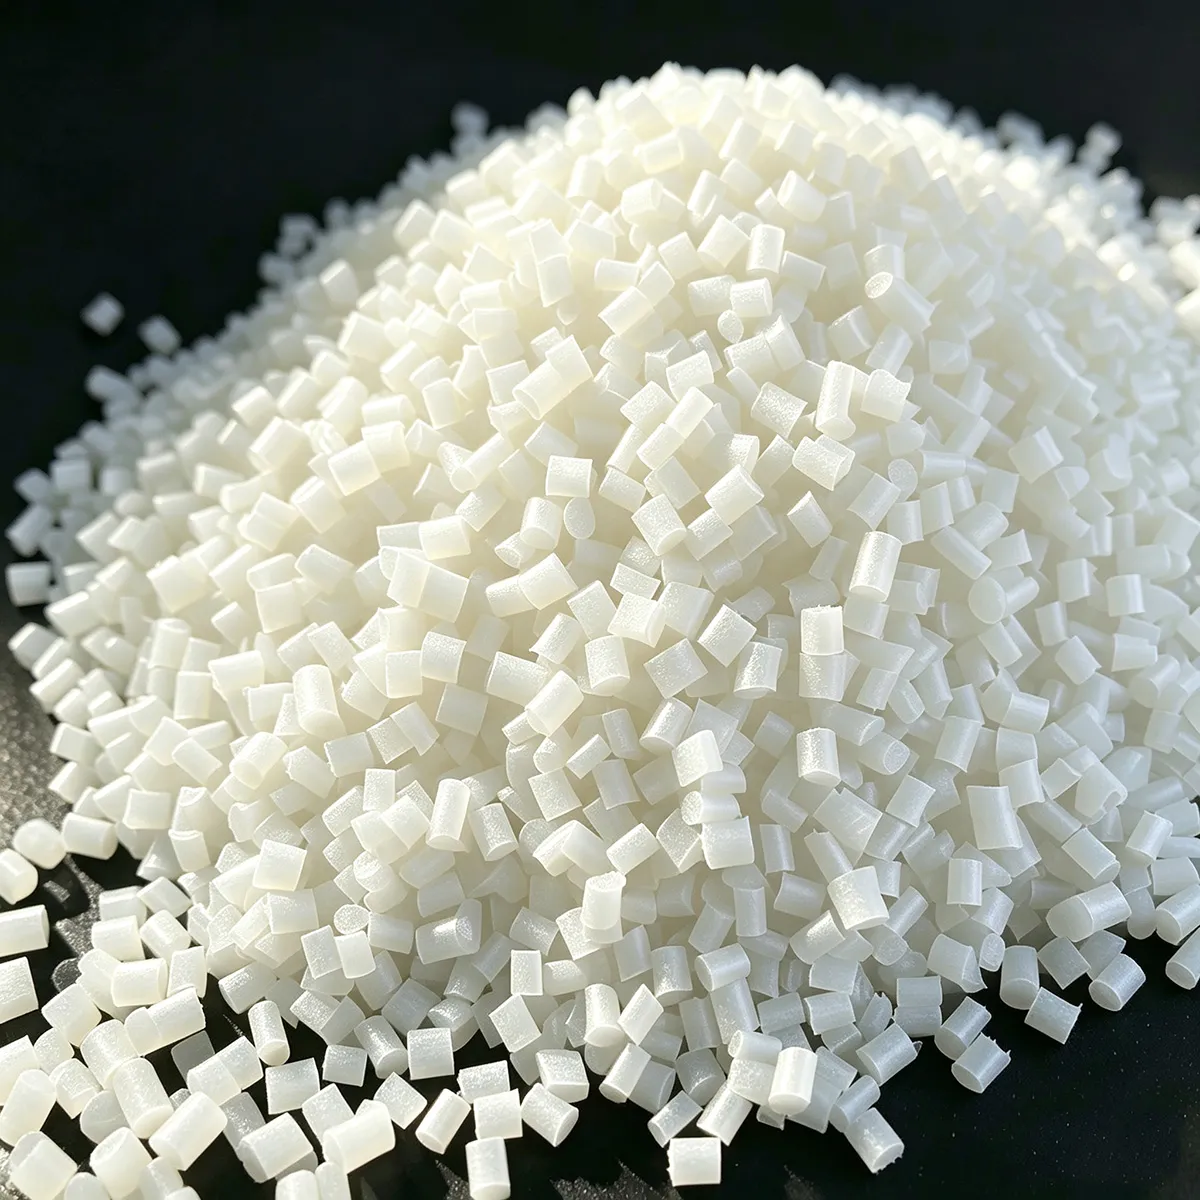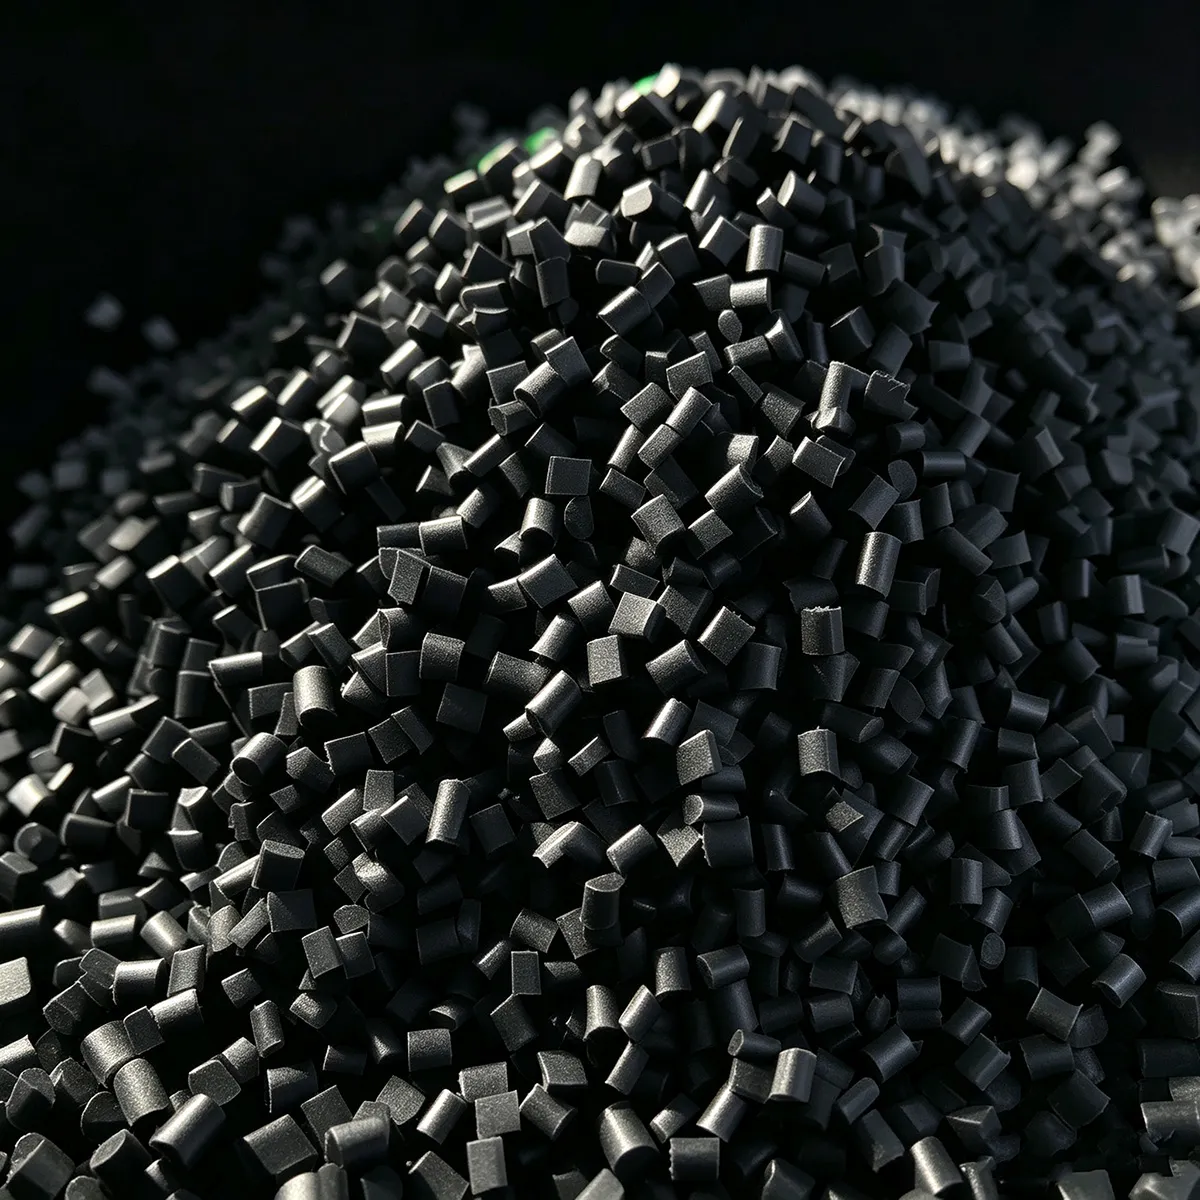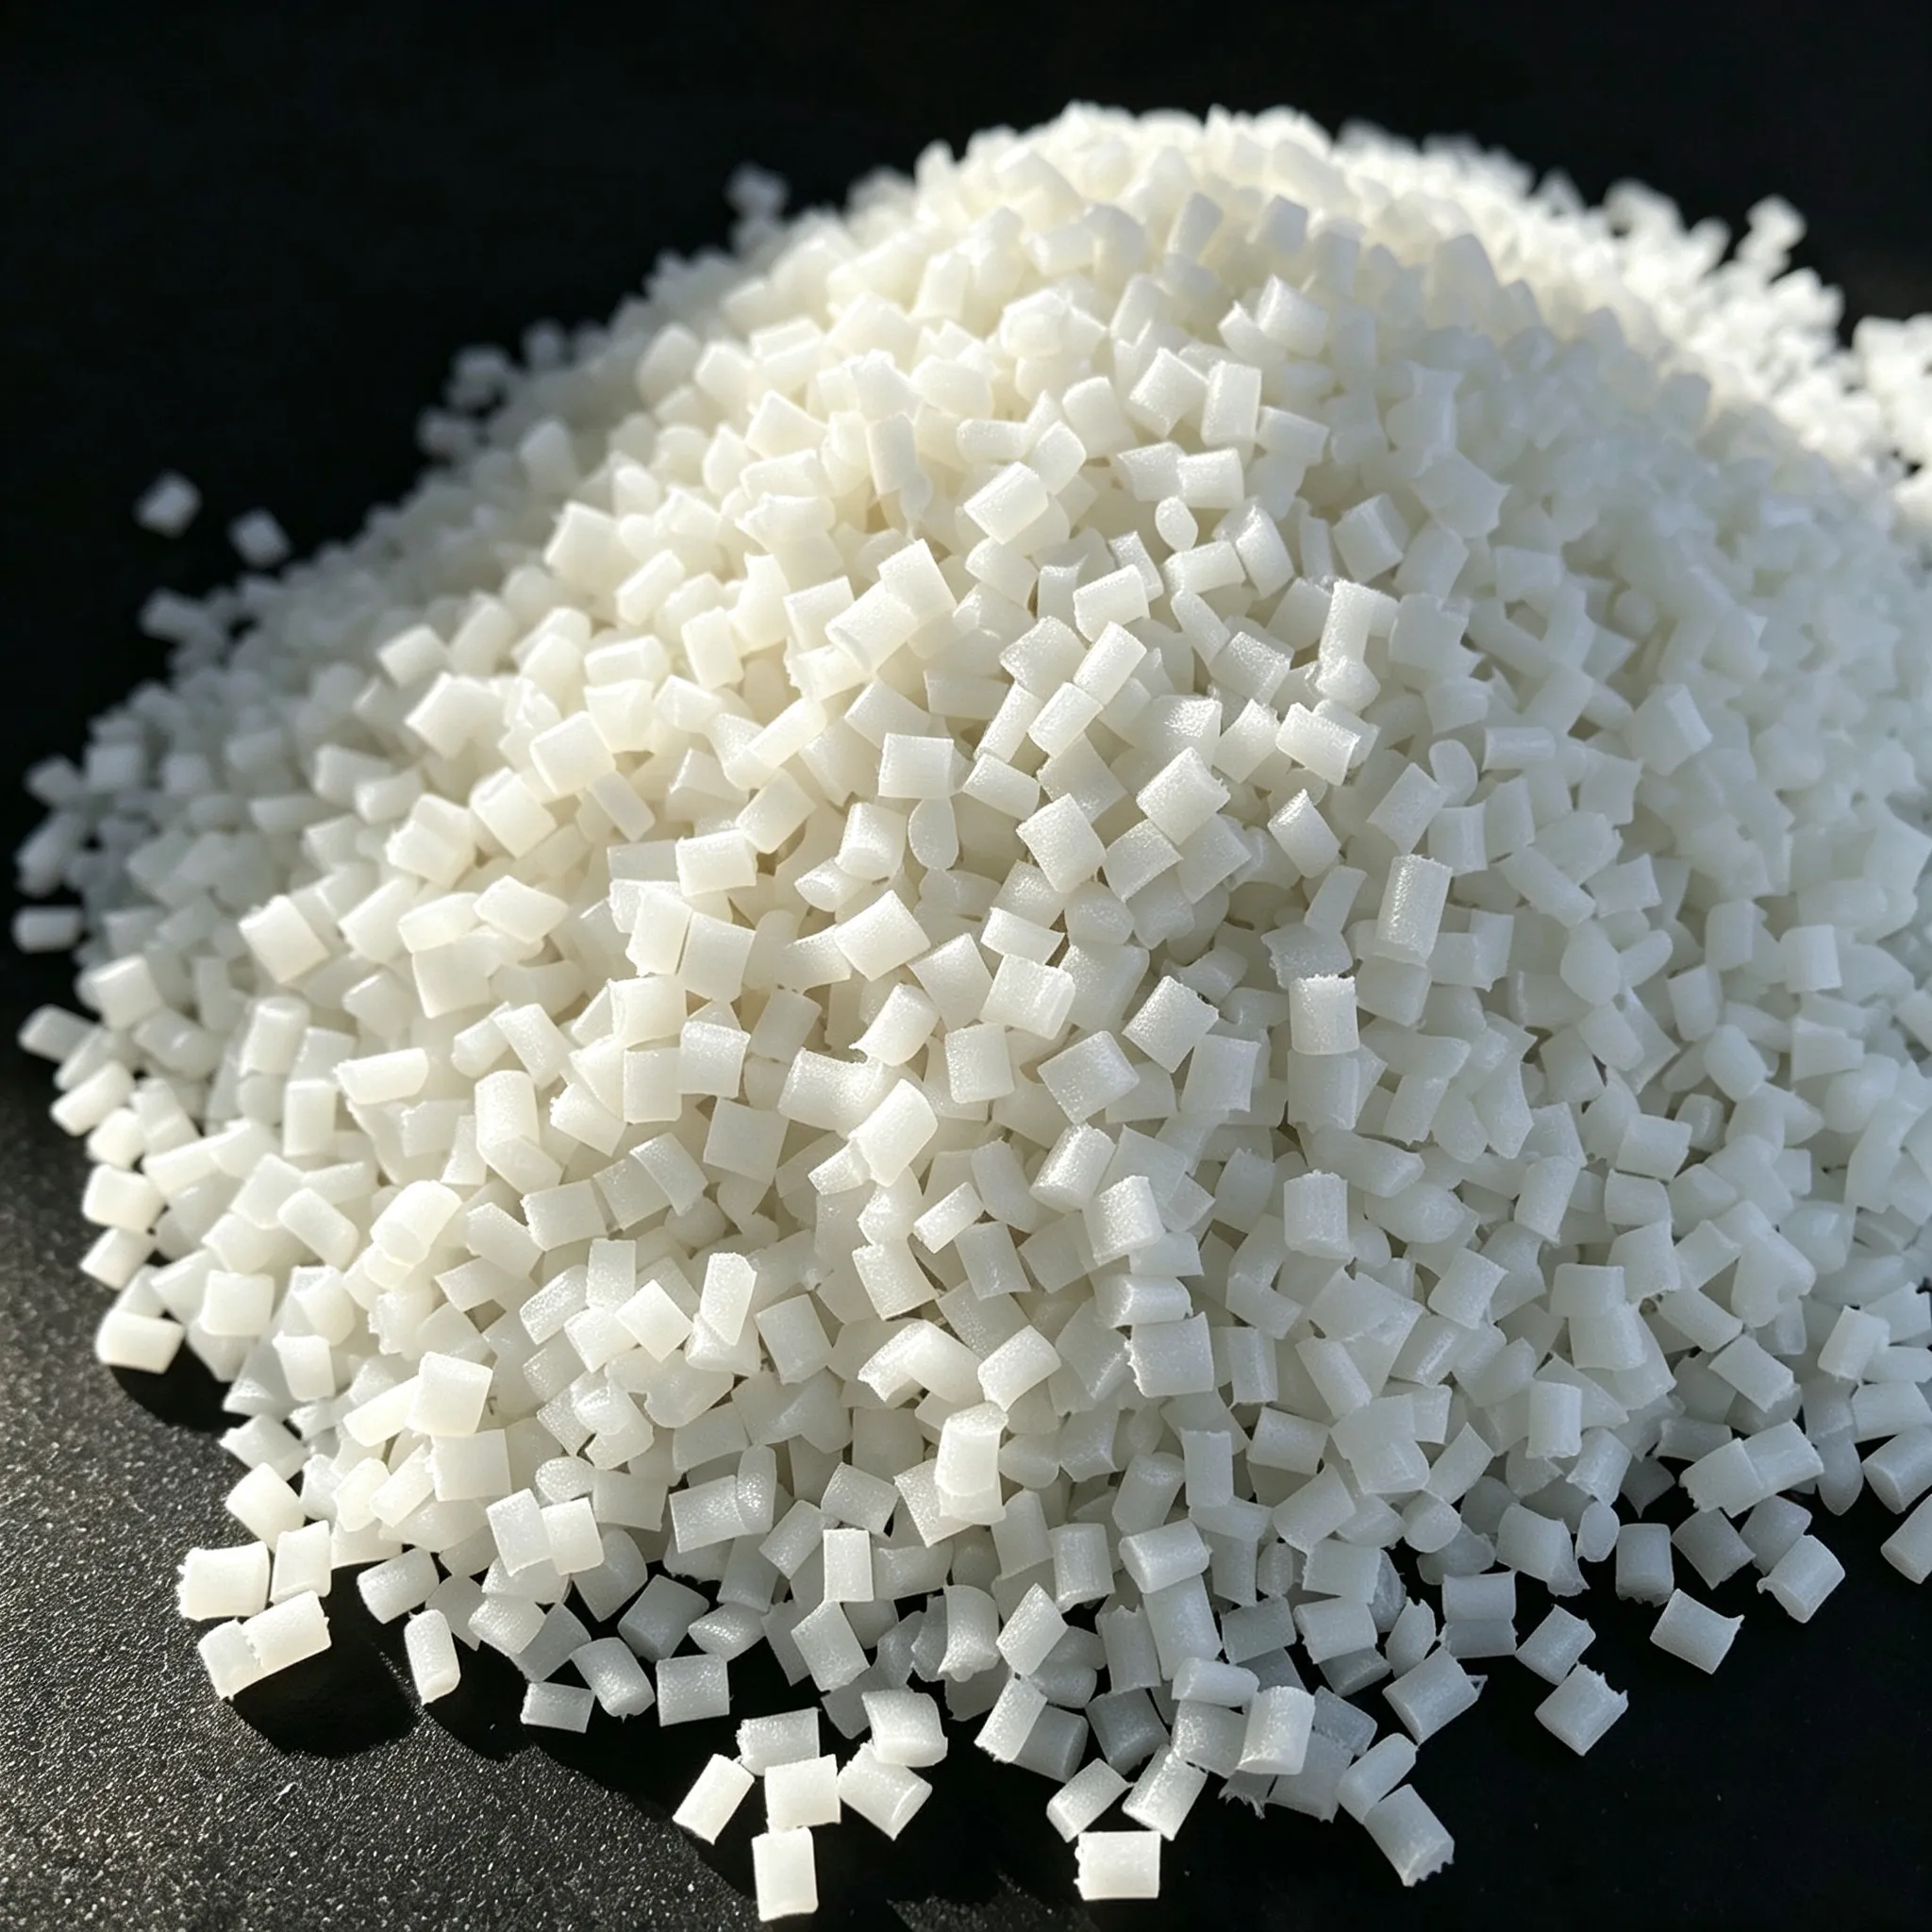
نايلون PA66 معدل · درجة فاخرة
PA66 BFE04 · حبيبات PA66 فاخرة مقوّاة بـ30% ألياف زجاجية
PA66 فاخر مع 30% ألياف زجاجية — تمت معايرته مقابل Zytel 70G30HSLR. مقاومة شد 190 MPa، HDT 250°C، امتصاص رطوبة 0.6% فقط — انحراف أبعاد أقل بنسبة 40% مقارنة بمكافئات PA6. خط إنتاج سيارات معتمد IATF 16949.
| مقاومة الشد (ISO 527) | 190 MPa |
|---|---|
| معامل الانحناء (ISO 178) | 8,100 MPa |
| قدرة صدم Izod المسننة @ 23°C | 18 kJ/m² |
| HDT @ 1.82 MPa | 250 °C |
| الكثافة | 1.38 g/cm³ |
| MVR @ 280°C / 5 kgf | 28 cm³/10 دقائق |
| امتصاص الماء (24 ساعة) | 0.60% |
| الشهادات | IATF 16949, ISO 9001, ROHS 2.0, REACH |
نظرة عامة على المنتج والميزات الرئيسية
يُعد PA66 BFE04 مركّب اللدائن الهندسية PA66 (نايلون 66) الرائد لدينا — ويُنتج على خط إنتاج السيارات المخصص والمعتمد IATF 16949 باستخدام راتينج أساسي PA66 فاخر مُقوّى بـ 30% ألياف زجاجية E مقطّعة مغطّاة بالسيلان مُركّب على باثق مزدوج اللولب متزامن الدوران عالي العزم. وبمقارنته المباشرة مع Dupont Zytel 70G30HSLR، يقدّم PA66 BFE04 مقاومة شد رائدة في فئته (190 MPa)، ودرجة حرارة انحراف حراري (250°C @1.82 MPa)، وامتصاص رطوبة توازني منخفض جداً (0.60%). تضمن عملية تغليف السيلان الخاصة والتحكّم في طول الألياف التصاقاً ممتازاً بين الراتينج والألياف مع CpK أعلى من 1.5 في بيانات الشد والصدم عبر دفعات الإنتاج — وهو أضيق مستوى اتساق في سوق درجات PA66 من القياسي إلى الفاخر.
مزايا الأداء الأساسية
HDT عالي الحرارة 250°C مع خدمة مستمرة 140°C: يتميّز بـ HDT رائد في الصناعة يبلغ 250°C عند 1.82 MPa وتصنيف درجة حرارة الاستخدام المستمر UL 746B عند 140°C (طويل الأمد) / 170°C (قصير الأمد) — مثالي لمكونات حجرة المحرك في السيارات المعرّضة لدرجات حرارة سائل التبريد القصوى وملفات إعادة التدفق SMT.
امتصاص رطوبة منخفض (0.6%) لثبات الأبعاد: يمتص PA66 BFE04 0.60% فقط من الماء عند التشبّع (ISO 62، 24 ساعة @23°C) — أقل بنسبة 40% من درجات PA6 GF30/35 المماثلة. ويترجم هذا مباشرة إلى انحراف أبعاد أقل بعد القولبة وأداء ميكانيكي مستقر في ظروف الخدمة الرطبة.
تشتّت GF فاخر — CpK أعلى من 1.5 عبر الدفعات: يقدّم ملف البثق المزدوج اللولب المحسّن لدينا، مع القصّ المتحكَّم به والنقل اللطيف للألياف، احتفاظاً بطول الألياف الزجاجية وجودة ترطيب مؤكَّدة بقيم CpK فوق 1.5 في بيانات الشد والانحناء وصدم Izod — تم التحقّق منها عبر أكثر من 50 دفعة إنتاج متتالية.
مقاومة التتبّع CTI 600V لموصلات الجهد العالي الكهربائية: يحقّق PA66 BFE04 المستوى الأدائي 1 لـ CTI (≥ 600 فولت) وفق IEC 60112 — مما يتيح استخدامه في أغلفة موصلات الجهد العالي EV وعوازل القضبان الناقلة وهياكل قواطع الدوائر الصناعية حيث تكون مقاومة التتبّع متطلّب سلامة حرجاً.
إنتاج IATF 16949 + تتبّع كامل للدفعات: يُصنع على خط السيارات المخصص والمعتمد IATF 16949:2016 لدينا. يحمل كل كيس 25 كجم رقم دفعة فريداً مع تتبّع علوي كامل لدفعة الراتينج الأساسي ودفعة الألياف الزجاجية ومعلمات عملية الخلط على الخط. وثائق PPAP المستوى 3 متوفرة عند الطلب.
التطبيقات الموصى بها
تطبيقات حجرة المحرك في السيارات
أغلفة منظم الحرارة، ودفاعات مضخة الماء، ودعامات مجمع السحب، وأجسام صمامات EGR، ومكوّنات مشغّلات الشاحن التوربيني.
الجهد العالي EV
أغلفة موصلات الجهد العالي 400V/800V، وعوازل القضبان الناقلة المغطّاة بالقوالب، ودعامات إنشائية لوحدات البطارية، وأغلفة شواحن OBC.
تروس ومحامل صناعية
تروس نقل عالية العزم، وأقفاص محامل، وتروس مضخّات، وعجلات دودية، ومقاعد صمامات، وشرائح تآكل وأدلّة خطية.
أغلفة كهربائية
قواعد المرحلات، وهياكل قواطع الدوائر، وأغلفة MCB/MCCB، وأجسام الملامس، وبكرات للملفات اللولبية عالية الحرارة.
نقل حركة الأدوات الكهربائية
هياكل علب تروس المثاقب اللاسلكية، ودعامات سندانات مفاتيح الربط الصدمية، وأغلفة محرّكات المطاحن الزاوية، وأغطية علب المرفق لأدوات الحدائق.
تطبيقات الأجهزة عالية الحرارة
هياكل مفصلات أبواب الأفران، وحوامل قواعد المكواة البخارية، ومجمّعات تسخين غسّالات الأطباق، وأغطيّة نهايات محرّكات المجفّفات، وأجزاء إنشائية للمحمّصات.
الخصائص الميكانيكية والفيزيائية الكاملة
تُختبر جميع القيم وفق معايير ISO باستخدام عيّنات اختبار ISO متعدّدة الأغراض مقولبة بالحقن بسمك 4 مم ومكيّفة عند 23°C / 50% رطوبة نسبية لمدة 16 ساعة (جافّة كما خرجت من القالب ما لم يُذكر خلاف ذلك). تُرفق كل شحنة بشهادة مطابقة (CoC) خاصة بالدفعة الفردية وسجل مراقبة عملية IATF 16949.
الخصائص الميكانيكية
| الخاصية | معيار الاختبار | القيمة |
|---|---|---|
| مقاومة الشد | ISO 527 | 190 MPa |
| معامل المرونة للشد | ISO 527 | 9,200 MPa |
| الاستطالة عند الكسر | ISO 527 | 3.0 % |
| مقاومة الانحناء | ISO 178 | 280 MPa |
| معامل الانحناء | ISO 178 | 8,100 MPa |
| صدم Izod المسننة (1A)، 23°C | ISO 180 | 18 kJ/m² |
| صدم Izod غير المسننة (1U)، 23°C | ISO 180 | 85 kJ/m² |
| صدم Charpy المسننة (1eA)، 23°C | ISO 179 | 15 kJ/m² |
| صلادة Rockwell (مقياس R) | ISO 2039-2 | R 118 |
الخصائص الحرارية
| الخاصية | معيار الاختبار | القيمة |
|---|---|---|
| درجة حرارة الانحراف الحراري (@ 1.82 MPa) | ISO 75/Af | 250 °C |
| درجة حرارة الانحراف الحراري (@ 0.45 MPa) | ISO 75/Bf | 265 °C |
| درجة حرارة ليّن Vicat (B/50) | ISO 306 | 252 °C |
| ذروة الانصهار (DSC) | ISO 11357 | 260 °C |
| معامل التمدد الحراري الخطي | ISO 11359-2 | 2.8 × 10⁻⁵ °C⁻¹ (اتجاه التدفق) |
| درجة حرارة الاستخدام المستمر (UL 746B) | UL 746B | 140 °C (طويل الأمد) / 170 °C (قصير الأمد) |
الخصائص الفيزيائية والكهربائية والتشغيلية
| الخاصية | معيار الاختبار | القيمة |
|---|---|---|
| الكثافة | ISO 1183 | 1.38 g/cm³ |
| معدل تدفق حجم المصهور (MVR) @280°C / 5.0 kgf | ISO 1133 | 28 cm³/10 دقائق |
| انكماش القالب — اتجاه التدفق | ISO 294-4 | 0.30 % |
| انكماش القالب — الاتجاه العرضي | ISO 294-4 | 0.85 % |
| امتصاص الماء (24 ساعة، غمر 23°C) | ISO 62 | 0.60 % |
| المقاومة السطحية | IEC 60093 | 1 × 10¹⁵ Ω/sq |
| المقاومة الحجمية | IEC 60093 | 1 × 10¹⁴ Ω·cm |
| قوة العزل الكهربائي (قصيرة المدى، 2 مم) | IEC 60243-1 | 22 kV/mm |
| مؤشر التتبّع المقارن (CTI) | IEC 60112 | CTI 1 (≥ 600 V) |
إرشادات المعالجة والتداول
معلمات القولبة بالحقن
| معامل العملية | النطاق الموصى به | ملاحظات |
|---|---|---|
| التجفيف المسبق | 90 °C × 4 ساعات؛ حتى رطوبة أقل من 0.06% | حرج: PA66 أعلى من PA6 — مجفّف مزيل للرطوبة بنقطة تكثّف -40°C إلزامي. لا تستخدم 80°C. |
| درجة حرارة الأسطوانة — خلفي / Mid1 / Mid2 / أمامي / المحوّل | 250 °C / 265 °C / 280 °C / 290 °C / 288 °C | يعزز الملف الحراري الحاد تبلور PA66؛ تجنّب الزائد في المنطقة الخلفية لمنع تدهور البوليمر. |
| درجة حرارة الفوهة | 285 - 295 °C | طابق المنطقة الأمامية ضمن ±5°C؛ استخدم فوهة ذات رأس مغلق لمنع تقطّر المادة بين الحقنات. |
| درجة حرارة القالب | 70 - 100 °C | يُفضّل 85-95°C للحصول على أفضل تشطيب سطحي وتبلّر وجودة تشريب GF. |
| ضغط الحقن | 90 - 140 MPa | يعتمد على سماكة الجدار وطريق العدّاء؛ قد تتطلّب موصلات EV رفيعة الجدار النطاق الأعلى. |
| ضغط التثبيت | 65 - 85% من ضغط الحقن | زمن التثبيت: 12-30 ثانية حسب سماكة الجدار؛ أطول للأقسام السميكة لتجنّب علامات الغور. |
| ضغط الظهر لللولب | 6 - 12 bar | ضغط ظهر أعلى يحسّن ترطيب GF وتشتّت اللون؛ راقب درجة حرارة المصهور لتفادي فرط التسخين بالقصّ. |
| سرعة اللولب (RPM) | 70 - 130 rpm | السرعة المعتدلة تقلّل تآكل الألياف مع تحقيق تجانس المصهور. اخفضها إذا تجاوزت حرارة المصهور 298°C. |
التخزين ومدة الصلاحية
خزّن في الأكياس الأصلية المغلقة تحت 35°C وتحت 70% رطوبة نسبية. يتميّز PA66 بامتصاص رطوبة أعلى من PA6 — أعِل مناطق التخزين منخفضة الرطوبة أولوية.
احفظه بعيداً عن أشعة الشمس المباشرة ومصادر الحرارة أو اللهب المكشوف.
مدة الصلاحية في الظروف المناسبة: 24 شهراً من تاريخ التصنيع المطبوع على ملصق الكيس.
بمجرد الفتح، استخدم المحتويات خلال أسبوعين أو أعد إغلاقها فوراً مع مادة مجفّفة وأعد تجفيفها قبل المعالجة.
التغليف والشحن والحد الأدنى للطلب (MOQ)
| التغليف القياسي | كيس مركّب كرافت / PE مختوم حرارياً سعة 25 كجم مع حاجز ألومنيوم داخلي للرطوبة؛ ملصق دفعة IATF على كل كيس |
|---|---|
| تهيئة الطبليّة | 40 كيساً لكل طبليّة تصدير قياسية = 1,000 kg (1 MT) لكل طبليّة؛ ملفوفة بشرائط مطاطية مع واقيات زوايا وملصق تعريف بالطبليّة |
| الحد الأدنى للطلب (MOQ) | 1,000 kg (طبليّة كاملة واحدة / 40 كيساً). دفعات تجريبية سعة 100 كجم متوفرة لبرامج التقييم المؤهّلة في قطاع السيارات/EV. |
| مهلة تسليم المخزون | 3-5 أيام عمل بعد استلام الدفع (تسليم من المصنع نينغبو). شروط FOB/CIF/DDP متوفرة. |
| الحد الأدنى للطلب (MOQ) للون مخصص / تركيبة مخصصة | 5,000 kg (5 طبليات)؛ مهلة اللون المخصص 5 أيام عمل، ومهلة التركيبة/المضافات المخصصة نحو 10 أيام عمل. |
| تحميل حاوية 20 قدم FCL | ~ 20,000 kg (20 طبليّة سعة كل منها 1 MT) |
| تحميل حاوية 40 قدم HC FCL | ~ 27,000 kg (27 طبليّة سعة كل منها 1 MT) |
| المستندات المقدّمة | الفاتورة التجارية، وقائمة التعبئة، وبوليصة الشحن / AWB، وشهادة المنشأ، وCoC (تقرير الاختبار ببيانات دفعة IATF)، ونسخة من شهادة IATF 16949، وإعلان المطابقة ROHS / REACH / ELV / PAHs، و PPAP المستوى 3 عند الطلب، وMSDS. |
تقييمات العملاء الموثّقة
CTI 600V + استخدام مستمر 125°C — يجتاز صدمًا حراريًا بـ3000 دورة
لقد اعتمدنا PA66 BFE04 لمنصّة موصلات الجهد العالي EV 800V الخاصة بنا بعد برنامج تحقّق استمر 8 أشهر. تجتاز المادة اختبار السلك المتوهّج UL94 عند 850°C دون لهب، وتكمل 3000 دورة صدم حراري (-40°C إلى +125°C) دون تشقّق في الغلاف أو فقدان تثبيت التلامس. أداء CTI ممتاز — حقّقت جميع العيّنات الـ120 المختبرة مؤشر تتبّع 600V دون فشل. جودة ترطيب الألياف الزجاجية أفضل بشكل ملحوظ من الدرجة المستوردة السابقة، مما خفض معدل الرفض المرتبط بالتشقّق من 3.8% إلى 0.4%.
معدل الفشل الميداني لغلاف منظم الحرارة انخفض من 2.1% إلى 0.3%
كان لدى برنامج التوربو 1.8L الخاص بنا مشكلة مزمنة في اعوجاج غلاف منظم الحرارة عند استخدام درجة PA6 GF35 منافسة. بعد التحويل إلى PA66 BFE04، لم نلبث أن لمسنا فائدة HDT: بقي CpK الخاص بـ HDT 250°C المقاس عبر 5 دفعات إنتاج فوق 1.67، وانخفض الانحراف الأبعاد بعد غمر سائل التبريد عند 130°C بأكثر من النصف مقارنة بدرجة PA6 — ويُعزى ذلك مباشرة إلى 0.6% مقابل 1.0% امتصاص رطوبة توازني. بعد 12 شهراً من بدء الإنتاج التسلسلي، انخفض معدل الفشل الميداني لهذا الجزء من 2.1% إلى 0.3%. نظام تتبّع الدفعات من Juhai ممتاز.
اطلب عرض سعر مخصّصاً أو عيّنة أو صحيفة بيانات
املأ النموذج أدناه لطلب PA66 BFE04 أو أي درجة PA66 فاخرة أخرى. سيتصل بك مهندس المبيعات الفني المدرب على IATF 16949 خلال 24 ساعة مع صحيفة البيانات الكاملة، وتسعير EXW/FCA/CIF، ومهلة الشحن، وخيارات وثائق PPAP وتوفّر العيّنات. عيّنات مجانية 2 كجم متوفرة لأغراض التقييم الجاد (الشحن على حساب العميل للطلبات الدولية).
نموذج الاستفسار — PA66 BFE04 فاخر 30% GF PA66
الأسئلة الشائعة (FAQ)
حرج بالنسبة لـ PA66 BFE04: اجفف المادة مسبقاً عند 90°C لمدة 4 ساعات كاملة (وليس 80°C!) حتى رطوبة ≤ 0.06%. مجفّف مزيل للرطوبة بنقطة تكثّف -40°C إلزامي؛ تجفيف الهواء المحيط ليس كافياً أبداً. اضبط درجات حرارة الأسطوانة من القادوس إلى الفوهة على 250°C / 265°C / 280°C / 290°C / 288°C. درجة حرارة الفوهة 285-295°C. درجة حرارة القالب 70-100°C (90°C مثالية لسطح فئة A وتبلّر أمثل). ضغط الحقن 90-140 MPa، وضغط التثبيت 65-85% من ضغط الحقن. ضغط الظهر 6-12 bar وسرعة اللولب 70-130 rpm.
يتفوّق PA66 BFE04 (الفاخر) على PA6 GBA35 (الاقتصادي) في بُعدين حاسمين. أولاً، مقاومة الحرارة: HDT @1.82 MPa يبلغ 250°C مقابل 195°C لـ PA6 GBA35 — بفارق 55°C يتيح خدمة مستمرة 140°C مقابل 115°C. ثانياً، ثبات الأبعاد الناتج عن الرطوبة: يمتص PA66 BFE04 0.60% ماء فقط (ISO 62، 24 ساعة) مقابل 1.00% لـ PA6 GBA35 — أي امتصاص ماء أقل بنسبة 40% وانحراف أبعاد أقل بعد القولبة بالمقدار نفسه، وهو أمر حيوي لأغلفة منظم الحرارة وأجسام الموصلات الدقيقة. المقايضة: يقع PA66 BFE04 في شريحة التكلفة الفاخرة (سعر أعلى بنحو 54%) ويتطلّب تجفيفاً عند 90°C مقابل 80°C لـ PA6.
MOQ هو 1,000 kg (طبليّة واحدة / 40 كيساً × 25 كجم). طلبات المخزون من PA66 BFE04 الأسود القياسي تُشحن خلال 3-5 أيام عمل من نينغبو. الحد الأدنى للطلب للون المخصص RAL/Pantone هو 5,000 kg مع مهلة 5 أيام عمل؛ والحد الأدنى للتركيبة أو حزمة المضافات المخصصة هو 5,000 kg مع مهلة نحو 10 أيام عمل. عمليات تدقيق خط إنتاج IATF 16949 مرحَّب بها ومشجَّعة لبرامج السيارات من الفئة الأولى/OEM — اتصل بمهندس المبيعات لديك لجدولة زيارة المصنع قبل 2-3 أسابيع. وثائق PPAP المستوى 3 الكاملة متوفرة عند الطلب للبرامج المؤهّلة.
يُصنع PA66 BFE04 على خط إنتاج السيارات المخصص والمعتمد IATF 16949:2016 لدينا. تدعم المادة متطلّبات توجيه ELV الأوروبي (المركبات في نهاية عمرها) 2000/53/EC الخاصة بعتبات المحتوى القابل للتدوير وحظر المواد المقيدة. مُختبَر وفق VDA 278 لانبعاثات VOC وFOG (يُقدَّم إعلان المطابقة). PAHs (الهيدروكربونات العطرية متعددة الحلقات) مُختبَرة دون الحدود المطلوبة في علامة GS وفق طريقة AfPS GS 2019:01 PAK. ومطابقة ROHS 2.0 و REACH SVHC قياسية مع كل دفعة. اختبار انبعاثات الفورمالديهايد والفينول وفق مواصفات OEM الخاصة متاح لبرامج السيارات الألمانية عند الطلب.
الشهادات والامتثال للجودة
يُصنع PA66 BFE04 ضمن نظام إدارة الجودة المتكامل لدينا بشهادات مدقّقة من طرف ثالث تغطي إنتاج الدرجات الخاصة بالسيارات والامتثال البيئي وحظر المواد المقيدة. تُرفق كل شحنة بالشهادات الورقية وخطابات المطابقة وهي متوفرة للتحميل في بوابة العملاء.
IATF 16949:2016
خط إنتاج معتمد بنظام إدارة جودة السيارات QMS. يتيح تقديم PPAP لبرامج OEM/الفئة الأولى.
ISO 9001:2015
نظام إدارة جودة على مستوى الشركة بالكامل. يُدقَّق سنوياً من جهة تسجيل مستقلة من طرف ثالث.
ROHS 2.0 (EU 2015/863)
امتثال كامل لجميع المواد المقيدة العشرة. يُقدَّم إعلان المطابقة (DoC) مع كل دفعة.
فحص REACH SVHC
مُختبَر دون الحد المطلوب لجميع مواد SVHC التي يزيد عددها عن 240 في أحدث قائمة مرشّحة من ECHA.
توجيه ELV الأوروبي
ممتثل لحظر المواد المقيدة 2000/53/EC ومتطلّبات المحتوى القابل للتدوير.
VDA 278 VOC/FOG
مُختبَر وفق مواصفات انبعاثات VOC/FOG الخاصة بالسيارات الألمانية. يُقدَّم إعلان المطابقة لبرامج OEM الألمانية.
PAHs (AfPS GS 2019:01)
دون حد علامة GS لمركّبات PAHs الخمسة عشر. مطلوب للمكوّنات الملامسة للجلد في سوق الاتحاد الأوروبي.
CTI 600V (IEC 60112)
المستوى الأدائي 1 — مؤشر تتبّع ≥600V. يتيح الاستخدام في أنظمة الجهد العالي الكهربائية.
مقارنة درجات المواد — شرائح التكلفة اقتصادي / قياسي / فاخر
استخدم الجدول أدناه لاختيار شريحة التكلفة الصحيحة لتطبيقك. يقع PA66 BFE04 في الشريحة الفاخرة وهو رمز المنتج (SKU) الرائد الأعلى عائداً على الاستثمار لدينا. يمكن لمهندسينا التوصية بدرجة خلال 24 ساعة إذا أرسلت رسم الجزء وشروط الحمولة والتكلفة المستهدفة للكيلوغرام.
| الخاصية / المعيار | PA6 GBA35 — الشريحة الاقتصادية | PA6 BFE01 — الشريحة القياسية | PA66 BFE04 — الشريحة الفاخرة (الرائد) |
|---|---|---|---|
| شريحة التكلفة | اقتصادي — أقل سعر دخول | قياسي — قيمة متوازنة | فاخر — أعلى أداء |
| الراتينج الأساسي | PA6 (نايلون 6)، دفعة من الدرجة الاقتصادية | PA6 (نايلون 6)، دفعة من الدرجة الفاخرة | PA66 (نايلون 66)، دفعة من الدرجة الفاخرة |
| محتوى الألياف الزجاجية | 35% من الوزن | 30% من الوزن | 30% من الوزن |
| مقاومة الشد (ISO 527) | 138 MPa | 160 MPa | 190 MPa |
| HDT @ 1.82 MPa | 195 °C | 205 °C | 250 °C |
| درجة حرارة الاستخدام المستمر (UL) | 115 °C | 120 °C | 140 °C (طويل) / 170 °C (قصير) |
| امتصاص الماء (24 ساعة، ISO 62) | 1.00% | 0.85% | 0.60% (الأفضل في فئته) |
| مؤشر التتبّع CTI | CTI 1 (≥ 600V) | CTI 1 (≥ 600V) | CTI 1 (≥ 600V) |
| صدم Izod المسننة 23°C | 15 kJ/m² | 16 kJ/m² | 18 kJ/m² |
| درجة حرارة المصهور أثناء المعالجة | 250-275 °C | 255-280 °C | 270-295 °C (أعلى قليلاً) |
| متطلّب التجفيف المسبق | 80°C × 4 ساعات، أقل من 0.08% | 85°C × 4 ساعات، أقل من 0.08% | 90°C × 4 ساعات، أقل من 0.06% (مجفّف مزيل للرطوبة إلزامي) |
| خط سيارات IATF 16949 | اختياري (الخط القياسي افتراضياً) | اختياري (الخط القياسي افتراضياً) | افتراضي — خط سيارات مخصص |
| دعم PPAP / IMDS / CAMDS | متوفر عند الطلب | متوفر عند الطلب | قياسي — مُضمَّن مع عرض السعر |
| التطبيقات النموذجية | الدعامات، والبكرات، والمقابض | أجزاء إنشائية تجميلية، وموصلات متوسطة التحمّل | منظم حرارة حجرة المحرك، وموصل EV عالي الجهد، وتروس صناعية |
| السعر التقريبي للكيلوغرام (بالدولار الأمريكي) | ~$1.85 (شريحة 3-5) | ~$2.25 (شريحة 4-5) | ~$2.85 (رمز المنتج الرائد الفاخر SKU) |
دراسات حالة تطبيقية واقعية
تم اعتماد PA66 BFE04 ويعمل حالياً في الإنتاج التسلسلي عبر برامج السيارات و EV والصناعات الأوروبية وأمريكا الشمالية والآسيوية. فيما يلي دراستا حالة مجهولتان المصدر من عمليات إطلاق إنتاج موثّقة في 2025-2026.
دراسة الحالة 1 — غلاف منظم الحرارة في السيارات (برنامج OEM ألماني 1.8L توربو)
| العميل | مورّد أنظمة حرارية ألماني من الفئة الأولى (مجهول وفق اتفاقية NDA) |
|---|---|
| منصّة OEM النهائية | SUV أوروبية من الفئة C، بنزين توربو 1.8L، طراز MY2025+ |
| الجزء | غلاف منظم حرارة مدمج مع جسم صمام تحويلة سائل التبريد (حقن 3 حقنات، 2.1 كجم) |
| المادة السابقة | درجة PA6 GF35 منافسة (مستوردة بالشريحة القياسية) |
| المشكلة التي استدعت إعادة المواصفات | معدل فشل ميداني 2.1% ناتج عن تسرّب مانع التسرب بسبب الاعوجاج بعد أكثر من 800 ساعة عند غمر سائل التبريد 130°C |
| فترة التحقّق | 6 أشهر (محاكاة SST + 3 دفعات إنتاج PPAP) |
النتائج بعد 12 شهراً من بدء الإنتاج التسلسلي: معدل الفشل الميداني لغلاف منظم الحرارة انخفض من 2.1% → 0.3% — بانخفاض 6.9 ضعف. CpK الخاص بـ HDT المقاس عبر 5 دفعات إنتاج تسلسلي: 1.71, 1.82, 1.68, 1.75, 1.69 (الكل فوق عتبة CpK > 1.33 التي يطلبها العميل). الانحراف الأبعاد بعد 1000 ساعة من تشبّع سائل التبريد: انخفض بنسبة 58% مقارنة بدرجة PA6 السابقة. أعاد العميل الآن اعتماد PA66 BFE04 لغلاف منظم الحرارة في برنامجه الهجين 2.0L من الجيل التالي، بدءاً من طراز MY2027.
دراسة الحالة 2 — موصل EV 800V عالي الجهد (شركة EV بولندية من الفئة الأولى)
| العميل | شركة بولندية مصنّعة لموصل EV من الفئة الأولى تورّد لمصنّعي السيارات الكهربائية OEM في الاتحاد الأوروبي |
|---|---|
| الجزء | غلاف موصل فصل بطارية 800V عالي الجهد (PA66 مملوء بالألياف الزجاجية ومُغطّى بالقالب على القضبان الناقلة) |
| المادة السابقة | درجة PA66 GF30 مستوردة فاخرة من علامة عالمية (Zytel 70G30HSLR) |
| الدافع للتغيير | مهلة 35 أسبوعاً + زيادة سعر 23% من المورّد العالمي؛ كان العميل يعتمد على مصدرين لتخفيف المخاطر |
| اختبارات الاعتماد الرئيسية التي اجتازتها | سلك متوهّج UL94 عند 850°C (دون لهب)، و CTI 600V على 120/120 عيّنة، وصدم حراري -40°C/+125°C بـ3000 دورة، وقوة عزل عالي الجهد تتحمّل 6 kV تيار متردد/دقيقة |
النتائج: تم اعتماد PA66 BFE04 كمصدر ثانوي في يونيو 2025، وتمت ترقيته إلى المصدر الرئيسي (60% من الإنفاق) بدءاً من يناير 2026 بعد صفر حالات تسرّب جودة على مدى 6 أشهر. انخفضت التكلفة النهائية للمادة 31% مقارنة بمورّد العلامة العالمية السابق. معدل رفض التشقّق داخل القالب على أداة HRS ذات 8 تجاويف وعدّاء ساخن: 0.4% لـ PA66 BFE04 مقابل 3.8% للدرجة السابقة — ويُعزى ذلك إلى تحسّن ترطيب GF من ملف Juhai المزدوج اللولب. تعليق العميل: «إن تشتّت بيانات الشد من دفعة لأخرى هو في الواقع أضيق على BFE04 من العلامة العالمية التي كنا نستخدمها سابقاً».
مراقبة جودة IATF 16949 وعملية الإنتاج
يُنتج PA66 BFE04 على خطّنا المخصص رقم 7 — وهو خط بثق مزدوج اللولب متزامن الدوران عالي العزم Coperion ZSK-70 يعمل وفق خطة التحكّم الخاصة بسيارات IATF 16949. كل خطوة من استلام المواد الخام حتى تغليف البضاعة الجاهزة على طبليات لها نقطة تحكّم موثّقة ببيانات مسجَّلة وعيّنات احتجاز إلزامية (احتجاز 24 شهراً وفق متطلّبات IATF).
تدفّق الإنتاج ومراقبة الجودة خطوة بخطوة
فحص استلام المواد الخام: تُتحقَّق من دفعات الراتينج الأساسي PA66 (درجة Invista/Radici الفاخرة) والألياف الزجاجية E المقطّعة بنسبة 30% (Jushi، مغطّاة بالسيلان 10μm) مقابل CoA، وتُختبر رطوبتها بمعايرة Karl Fischer، وتُخزَّن في صوامع مخصّصة مضبوطة المناخ (رطوبة نسبية أقل من 45%). عيّنات الاحتجاز: 3 كجم لكل دفعة واردة، تُخزَّن 24 شهراً.
الجرعات الوزنية للدفعات: تقدّم مغذّيات Coperion K-Tron الوزنية بدقّة جرعات ±0.2% راتينج PA66 ولفّ الألياف الزجاجية والمادّة الرئيسية الملوّنة وحزمة مواد التشحيم/المثبّتة الخاصة وفق تركيبة BFE04 المقفلة. تُخزَّن سجلات الجرعات في MES حسب رقم الدفعة.
البثق المزدوج اللولب — الخط 7 (خط IATF): يعمل الباثق المزدوج اللولب ZSK-70 MC³ بسرعة 450 دورة/دقيقة، وبإنتاجية 860 كجم/ساعة. اثنتا عشرة منطقة تسخين/تبريد مع تحكّم متدرّج في الحرارة. تُراقَب حرارة المصهور باستمرار بواسطة مقياس حرارة بالأشعة تحت الحمراء على الخط؛ ينطلق إنذار إذا خرج عن نطاق المواصفة 288±5°C. يتضمّن تصميم اللولب مغذّياً جانبياً لطيفاً لإدخال الألياف لتقليل كسر الألياف إلى أدنى حد وتعظيم طول GF المتبقّي.
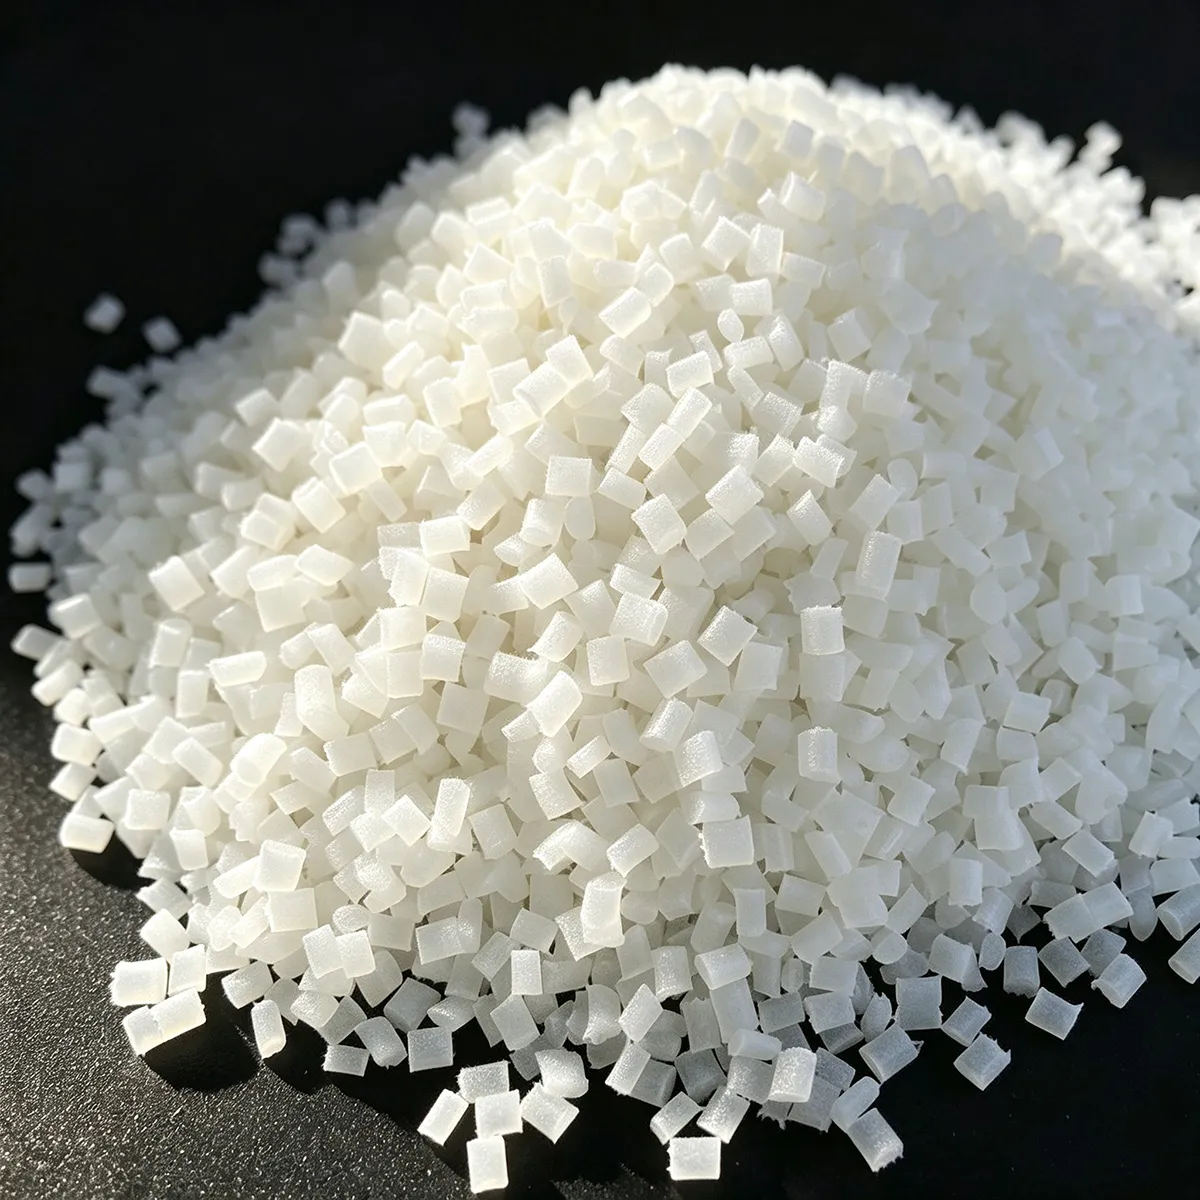
التكوير تحت الماء: ينتج مُكعّب Gala تحت الماء حبيبات أسطوانية 3.0±0.5 مم × 2.5±0.3 مم. يزيل نزح الماء بالطرد المركزي + الغربلة الاهتزازية الناعم والطويل. يرفض الفحص البصري للحبيبات على الخط الحبيبات غير المطابقة للحجم.
اختبارات مراقبة العملية على الخط (كل 30 دقيقة): MVR (ISO 1133، مقياس لزوجة المصهور)، ودرجة حرارة المصهور، وقياس صور الحبيبات بالميكروسكوب، والرطوبة بالأشعة تحت الحمراء. تُسجَّل البيانات تلقائياً في MES؛ وتؤدّي 5 نقاط متتالية خارج المواصفة إلى تحويل الخط تلقائياً إلى صندوق الحجر.
لوحة مراقبة الجودة الكاملة في نهاية الدفعة (لكل دفعة 12 طناً): شد ISO 527، وانحناء ISO 178، وصدم Izod ISO 180 عند 23°C، و HDT ISO 75 @1.82 MPa، وكثافة ISO 1183، وامتصاص ماء ISO 62، و CTI IEC 60112. تُقولَب قضبان الاختبار بالحقن على مكبّس مراقبة جودة Engel 120T مخصّص. لا تُنشأ شهادة المطابقة (CoC) إلا إذا كانت جميع الخصائص ضمن نطاق المواصفة مع CpK > 1.33.
التعبئة الأوتوماتيكية على الأكياس والتغليف على طبليات: أكياس كرافت/PE مركّبة سعة 25 كجم مع حاجز ألومنيوم داخلي للرطوبة؛ يحمل كل كيس باركود ثنائي الأبعاد فريدًا مع رقم الدفعة وطابع زمني للإنتاج ومعرّف دفعة مراقبة الجودة ورابط تتبّع MES. 40 كيساً لكل طبليّة، ملفوفة بشرائط مطاطية مع 5 واقيات زوايا وملصق طبليّة.
إخراج البضاعة الجاهزة (بوابة IATF ذات 5 خطوات): مراجعة مشرف الإنتاج → توقيع مهندس مراقبة الجودة على CoA → فحص مجلس مراجعة المواد (MRB) → رفع حظر الإفراج عن المستودع → إنشاء رقم تتبّع مرئي للعميل في ERP. لا تُشحن أي دفعة دون اجتياز جميع البوابات الخمس.
نظام تتبّع الدفعات
يحمل كل كيس 25 كجم من PA66 BFE04 باركود DataMatrix ثنائي الأبعاد يربط بالنسب الكامل للعمليات العلويّة والسفلية في نظام MES/SCADA لدينا. امسح ملصق الكيس أو الطبليّة ويمكنك استرجاع: رقم دفعة الراتينج الأساسي وCoA المورّد؛ ودفعة لفّ الألياف الزجاجية؛ ودفعة المادّة الرئيسية الملوّنة؛ والبيانات على الخط كل 30 دقيقة؛ وتقرير لوحة مراقبة الجودة الكامل في نهاية الدفعة؛ والمشغّل والوردية ومعرّف الخط؛ ومنحنيات درجات حرارة البثق لكل منطقة؛ وطابع زمني للتعبئة وتهيئة الطبليّة؛ ورقم مستند الشحن والوجهة. ملفات إرسال بيانات IMDS / CAMDS متوفرة للعملاء في قطاع السيارات — اطلبها مع عرض السعر الخاص بك.
عملية العيّنة والطلب والتسليم
| الخطوة | الوصف | الجدول الزمني النموذجي |
|---|---|---|
| 1. الاستفسار الأولي | أرسل رسم الجزء + المتطلبات عبر نموذج الاستفسار أو البريد الإلكتروني إلى vip@nbjuhai.com. يرد مهندس المبيعات المدرب على IATF خلال 24 ساعة بالدرجة الموصى بها والتسعير وصحيفة البيانات وعرض العيّنة. | 24 ساعة |
| 2. تقييم العيّنة المجانية | تُشحن عيّنة مجانية 2 كجم من PA66 BFE04 الأسود القياسي خلال 48 ساعة (الشحن على حساب العميل للطلبات الدولية). عيّنات التركيبة/اللون المخصص متوفرة مقابل رسوم 50-100 كجم تُسترد عند أول طلب تجاري. | 2-7 أيام |
| 3. عرض السعر والشروط التجارية | تُصدر فاتورة أولية رسمية بتسعير EXW / FOB نينغبو / CIF للوجهة، وشروط الدفع (تحويل بنكي T/T عربون 30% + 70% رصيد قبل الشحن؛ واعتماد مستندي L/C عند الاطلاق متاح للطلبات فوق 50 ألف دولار)، وتفاصيل التغليف وIncoterms 2020. | نفس يوم الاتفاق على المواصفات |
| 4. تأكيد الطلب والإنتاج | استلام العربون → تسجيل الطلب في ERP → جدولة الإنتاج على الخط 7 (خط سيارات IATF). اللون المخصص: 5 أيام عمل؛ التركيبة المخصصة: 10 أيام عمل؛ الأسود القياسي من المخزون: 3-5 أيام عمل. | 3-10 أيام عمل حسب نوع رمز المنتج SKU |
| 5. إخراج مراقبة الجودة وفحص ما قبل الشحن | اجتياز دفعة مراقبة الجودة جميع البوابات → إنشاء CoC. اختياري: فحص حضور العميل (بدعوة قبل يومين) أو فحص طرف ثالث SGS/BV على حسابك. يُسدَّد رصيد الـ70% قبل الشحن. | يوم واحد |
| 6. الشحن والمستندات | استلام EXW من قِبل وكيل الشحن الخاص بك أو حجز FOB/CIF من قِبل Juhai. حزمة المستندات: الفاتورة التجارية، وقائمة التعبئة، وبوليصة الشحن / AWB، وشهادة المنشأ، وCoC مع لوحة مراقبة الجودة الكاملة، ونسخة شهادة IATF 16949، وخطابات المطابقة ROHS 2.0 + REACH + ELV + PAHs. تُقدَّم PPAP المستوى 1/2/3 و IMDS بشكل منفصل خلال 5 أيام عمل من الشحن لعملاء السيارات. | على متن السفينة خلال 3 أيام من دفع الرصيد |
| 7. الدعم الفني بعد الشحن | مهندس مبيعات مخصّص + مهندس عمليات مخصّص لحسابك. تحليل تدفّق القالب، وتدقيق التجفيف، وتحسين معلمات القولبة بالحقن، واستكشاف الأخطاء وإصلاحها، وزيارات فنية شخصية للمصنع متاحة خلال 72 ساعة عالمياً (وفقاً لتوفّر السفر الجوي والتأشيرة). | مستمرّة طوال مدة البرنامج |
الدعم الفني والخدمات الهندسية (مُضمَّنة)
على عكس تجّار اللدائن التجاريين الذين لا يمكنهم دعم المادة بعد الشحن، تُضمّن Juhai Plastics الخدمات الهندسية التالية مع كل طلب PA66 BFE04 دون تكلفة إضافية — وهي جزء من التزامنا بشريحة التكلفة الفاخرة.
محاكاة تدفّق القالب (Autodesk Moldflow Insight 2025): يجري مهندس CAE الداخلي لدينا تحليل ملء/تثبيت/اعوجاج على نموذج الجزء ثلاثي الأبعاد الخاص بك (STEP / IGES) للتوصية بموقع البوابة وحجم العدّاء وسماكة الجدار المثلى والتنبّؤ بالاعوجاج مقابل بيانات انكماش PA66 BFE04 (0.30% تدفّق / 0.85% عرضي). يُسلَّم التقرير خلال 3-5 أيام عمل لما يصل إلى مرحلتين تصميميتين لكل برنامج.
تدقيق معدات التجفيف: إذا تجاوز معدل الرفض الناتج عن التشقّق أو التفقّع 2% بعد بدء التشغيل، سيجري مهندس العمليات لدينا تدقيقاً عن بُعد للتجفيف (صور + سجل نقطة تكثّف المجفّف + اختبار رطوبة المادة) ويوصي بمسار الترقية (مثل حجم مجفّف مزيل للرطوبة بنقطة تكثّف -40°C، وحساب سعة القادوس حسب وزن الحقنة). وللعملاء في الاتحاد الأوروبي، الزيارات الميدانية متاحة مع ممثّلنا الفني المقيم في ألمانيا.
صحيفة معلمات بدء تشغيل القولبة بالحقن: صحيفة معلمات بدء تشغيل مخصّصة من صفحة واحدة مصمّمة لآلة القولبة بالحقن الدقيقة الخاصة بك (حمولة التثبيت، وقطر اللولب L/D، والعدّاء الساخن/البارد، وفولاذ القالب) وهندسة الجزء المحددة. تتضمّن إجراء إيقاف وتنظيف من 10 خطوات لانتقالات PA66 → مادة أخرى / مادة أخرى → PA66.
حزمة وثائق PPAP الخاصة بالسيارات: المستوى 1 — إذن تقديم الجزء (PSW) + CoC؛ المستوى 2 — يضيف تقرير الأبعاد، ومخطط التدفّق، وخطة التحكّم، ومسودة FMEA؛ المستوى 3 — يضيف كل ما في المستوى 2 بالإضافة إلى دراسة MSA، ودراسة العملية الأولية (CpK)، وتقديم IMDS/CAMDS، والعيّنة المرجعية. جميع وثائق PPAP متوافقة مع معيار تنسيق AIAG الطبعة الرابعة لمصنّعي السيارات OEM في الولايات المتحدة/الاتحاد الأوروبي.
تحليل الأعطال وحل المشكلات بطريقة 8D: إذا نشأت مشكلة جودة ميدانية أو إنتاجية، يتبع مهندس الجودة لدينا منهجية 8D المنظّمة (من D1 إلى D8) باستجابة احتواء خلال 48 ساعة، وتحليل السبب الجذري خلال 5 أيام عمل، وخطة إجراء تصحيحي دائم. بالتنسيق المطلوب في IATF 16949 لعملاء السيارات.
دليل عيوب القولبة بالحقن واستكشاف الأخطاء وإصلاحها لـ PA66 BFE04
بينما صُمّم PA66 BFE04 لقابلية معالجة استثنائية، فإن التجفيف أو إعداد المعلمات غير الصحيح يمكن أن ينتج عنه عيوب القولبة المعتادة لعائلة PA66. استخدم الجدول أدناه للتشخيص السريع؛ اتصل بمهندس العمليات لدينا للحصول على دعم ميداني خلال 72 ساعة إذا تجاوزت معدلات العيوب 3% بعد تطبيق الإجراءات المضادة.
| العيب / الأعراض | السبب الجذري الأكثر احتمالاً (خاص بـ PA66) | الإجراءات المضادة خطوة بخطوة |
|---|---|---|
| علامات التشقّق / الخطوط الفضية بالقرب من البوابة أو على الأسطح عالية التدفّق | السبب الأول بفارق كبير: التجفيف غير الكافي. الرطوبة المتبقّية في PA66 BFE04 فوق 0.06% تتحلّل مائياً عند 285°C لتكوين فقاعات غازية تترك خطوطاً على سطح الجزء. | 1) أوقف الإنتاج فوراً — أعد تجفيف كل المواد في قادوس الآلة عند 92°C لمدة ساعتين إضافيتين قبل الحقنة التالية. 2) تحقّق من نقطة تكثّف المجفّف: يجب أن تكون ≤ -40°C؛ إذا كنت تستخدم مجفّف سرير مجفّ، فاستبدل المادة المجفّفة أو أعد تنشيطها. 3) أعد فحص محتوى الرطوبة عبر محلّل الرطوبة بالهالوجين أو معايرة Karl Fischer. 4) زد ضغط الظهر بمقدار +3 bar لانهيار الفقاعات الدقيقة المتبقّية في المصهور. 5) اخفض سرعة الحقن بنسبة 15-20% لتقليل احتباس الغاز في تدفّق النافورة. |
| التفقّع / فقاعات السطح على الأضلاع أو القوابس سميكة المقطع | تطاير ناتج عن الرطوبة أو ضغط تثبيت / زمن تثبيت غير كافٍ على الأقسام السميكة. يتميّز PA66 بقوة مصهور أعلى من PA6 — ويتطلّب زمن تثبيت أطول لتغذية الانكماش. | 1) أكّد أولاً التجفيف وفق استكشاف أخطاء التشقّق أعلاه — الرطوبة هي السبب الجذري في حوالي 85% من حالات تفقّع PA66. 2) زد ضغط التثبيت بنسبة 10% من القيمة الحالية. 3) زد زمن التثبيت بمقدار +5 إلى +8 ثوانٍ لكل 1 مم من سماكة الجدار الاسمية. 4) ارفع درجة حرارة القالب قليلاً (+5°C) لتأخّر تكوّن القشرة وإطالة نافذة التثبيت في الأقسام السميكة. 5) افحص صمام عدم الرجوع (NRV) على رأس اللولب — التآكل يسبب فقدان الضغط في مرحلة التثبيت. |
| ألياف عائمة / مظهر زجاجي خشن على سطح فئة A المرئي | درجة حرارة القالب منخفضة جداً مما يسبب تجمّد قشرة PA66 مبكراً قبل ترطيب الألياف الزجاجية بالكامل وغمرها تحت السطح. أو ضغط ظهر منخفض جداً، مما يؤدي إلى ضعف تجانس الألياف/المصهور. | 1) ارفع درجة حرارة القالب إلى 85°C كحد أدنى (90-95°C مثالية لسطح فئة A على PA66 BFE04). 2) زد ضغط الظهر من الإعداد الحالي إلى نطاق 8-10 bar. 3) اخفض سرعة اللولب RPM بمقدار 10-15 دورة/دقيقة لتقليل التسخين بالقصّ وتحسين تجانس المصهور. 4) إذا كنت تستخدم عدّاءً بارداً، فزد درجة حرارة الفوهة بمقدار +5°C لمنع التجميد وتحسين ترطيب تدفّق النافورة. 5) حلّ تقنية القالب: أضف تذبذباً في درجة حرارة القالب variotherm بمقدار 10-15°C إذا سمحت الأداة. |
| الاعوجاج / بُعد خارج التفاوت على الأجزاء المسطحة الطويلة أو الأغلفة | تبريد غير منتظم أو انكماش تفاضلي بين التدفّق والاتجاه العرضي. يتميّز PA66 BFE04 بنسبة انكماش 0.30% تدفّق / 0.85% عرضي — تقريباً 3:1، لذا فإن اتجاه الألياف الزجاجية يهيمن على سلوك الاعوجاج. | 1) أكّد أن نصفي القالب عند نقطة الضبط نفسها (85-95°C)؛ قِس حرارة التجويف/اللب الفعلية بمزدوج حراري سطحي — إذا كان الفارق أكبر من 5°C، وازن قنوات التبريد. 2) زد ضغط التثبيت بمقدار +10% ومدّد زمن التثبيت +3-5 ثوانٍ. 3) اخفض سرعة الحقن بنسبة 10-15% لتقليل اتجاه الألياف بالقصّ أثناء الملء. 4) إذا أمكن، انقل موقع البوابة لتغيير مسار التدفّق وتقليل محاذاة الألياف متباينة الخواص. 5) لقّح الأجزاء بعد القولبة: 140°C × ساعتين في فرن مدوَّر الهواء، واتركها تبريد ببطء لمدة 6 ساعات داخل الفرن قبل المناولة — مما يقلّل اعوجاج الانكماش بعد القولبة بنسبة 40-60%. |
| حقنة قصيرة / ملء غير كامل على الأضلاع الرفيعة أو نهايات التدفّق البعيدة | درجة حرارة المصهور منخفضة جداً (يتطلّب PA66 حداً أدنى 280°C عند الأقسام رفيعة الجدار للتدفّق) أو التهوية غير كافية (مختزلات تحلّل PA66 تحتبس في التجويف إذا لم تُهوَّ). | 1) ارفع منطقة الأسطوانة الأمامية +5°C والفوهة +5°C لضمان وصول المصهور إلى القسم الرفيع فوق 278°C. 2) تحقّق من حرارة المصهور الفعلية عبر قياس الحقنة الهوائية (وليس فقط نقطة ضبط الأسطوانة) — ضغط الظهر المفرط يمكن أن يسخّن بالقصّ فوق 298°C مسبباً التدهور بدلاً من تحسين التدفّق. 3) افحص تهوية التجويف: عمق منفذ التهوية 0.015-0.020 مم لـ PA66، وعرض منفذ التهوية 4-6 مم؛ ومنافذ عند نقاط الملء الأخيرة. 4) زد سرعة الحقن بنسبة 10-15% للاستفادة من ترقّق القصّ (يترقّق PA66 بقوة بالقصّ فوق معدل قصّ 1000 s⁻¹). 5) زد حجم الحقنة بنسبة 2-3% لإضافة وسادة للتثبيت النهائي. |
| كسر هشّ أثناء التجميع — تنكسر الأجزاء عند خط اللحام/الانصهار أثناء اختبار التركيب المفاجئ أو عزم الدوران | ضعف قوة خط اللحام الناتج عن درجة حرارة قالب منخفضة تجمّد خط اللحام قبل تشابك جزيئات PA66، أو عن التلوّث / خلط مواد الاسترجاع الداخلية غير المتوافقة. | 1) ارفع درجة حرارة القالب إلى 90-95°C كحد أدنى — وهو العامل الأوّلي الأكثر فعالية لتحسين قوة خط لحام PA66 (يرفع الصلابة عند اللحام بنسبة 25-40%). 2) زد درجة حرارة المصهور بمقدار 5°C عند الفوهة. 3) إذا كنت تستخدم مواد استرجاع من الإنتاج: حدّدها بحد أقصى 15% من وزن الحقنة؛ وتأكّد من أن مواد الاسترجاع هي PA66 BFE04 فقط (وليس PA6 المختلط أو بوليمرات أخرى) وأنه تمت إعادة تجفيفها عند 90°C × 4 ساعات قبل الخلط. 4) انقل بئر الفائض / اللسان عند موقع خط اللحام إذا أمكن (تغيير الأداة). 5) اخفض سرعة الحقن بنسبة 20% لتلتقي جبهات التدفّق ببطء أكبر وتتشابك بشكل أفضل. |
أفضل ممارسات تصميم القوالب لـ PA66 BFE04
شارك هذه الإرشادات مع صانع الأدوات لديك في أبكر مرحلة تصميم — يتميّز PA66 بسلوك تبلّر فريد مقارنة بـ PA6 يؤثّر على فولاذ الأدوات، وتخطيط التبريد، وحجم العدّاء، والقذف والتهوية. القرارات التصميمية الصحيحة تمنع 80% من مشاكل القولبة اللاحقة.
فولاذ القالب والمعالجة السطحية
درجة فولاذ التجويف / اللب: لأدوات الإنتاج التسلسلي لـ PA66 BFE04 (أكثر من مليون حقنة): يُوصى بـ فولاذ مقاوم للصدأ 1.2316 / 420 SS بصلادة HRC 42-48. يتميّز PA66 عند درجة حرارة المعالجة 290°C بتآكل خفيف مقارنة بـ PA6 بسبب الرطوبة المتبقّية التي تحلّل مجموعات الأميد النزرة — والفولاذ المقاوم للصدأ يمنع بقع الصدأ على سطح التجويف أثناء توقفات نهاية الأسبوع.
عدّاء / جلبة السكب: استخدم فولاذ 1.2344 / H13 مُقسّى بالكامل بصلادة HRC 48-52. الألياف الزجاجية في PA66 BFE04 كاشطة بشدة عند سرعة الحقن العالية — سيشهد سطح العدّاء تآكلاً أسرع 2-3 مرات مقارنة بـ PA6 غير المملوء.
التلميع السطحي: SPI-B2 أو تلميع ماسي بدرجة 1200 حصباء كحد أدنى للأسطح التجميلية المرئية. يتبلّر PA66 الفاخر عند درجة حرارة أعلى من PA6 — وتستفيد التجاويف ذات التشطيب المرآوي من الاستجابة الحرارية السريعة في أدوات variotherm.
الطلاء السطحي (اختياري لكن موصى به): للأدوات التي تعمل بأكثر من 500 ألف حقنة سنوياً: طبّق طلاء PVD CrN أو TiAlN بسماكة ~10 μm على مناطق العدّاء والبوابة لتقليل تآكل كشط GF. يمدّد فترة صيانة الأداة من 50 ألفاً إلى أكثر من 200 ألف حقنة بين دورات التلميع.
تخطيط نظام التبريد (حرج لتبلّر PA66)
قطر قناة التبريد والتباعد: استخدم قنوات بقطر 10-12 مم بتباعد 2 ضعف القطر (مسافة من مركز إلى مركز 20-24 مم) بحيث تكون مسافة جدار التجويف إلى القناة = 1 ضعف قطر القناة. يتميّز PA66 بحرارة تبلّر كامنة أعلى من PA6 (ذروة 221 °C مقابل 260 °C) — ويحتاج إلى تبريد منتظم وكثيف لتجنّب النقاط الساخنة.
تبريد اللب: لا تستخدم أبداً لُبَباً "وهمية" سيئة التبريد في الأقسام السميكة. يغور PA66 BFE04 بشدة عند سماكة أكبر من 3 مم دون تبريد جانب اللب. استخدم إدراجات لُب من النحاس البريليومي أو قنوات تبريد لُب فقاعية / حاجزة للألباب الأطول من 15 مم.
دوائر حرارة منفصلة للتجويف / اللب: إلزامي. ينتج PA66 BFE04 أفضل سطح فئة A عندما يكون التجويف 85-95°C ولكن يمكن أن يكون اللب أبرد بـ5-10°C لتحسين زمن الدورة. الدائرة المشتركة = انكماش غير منتظم = اعوجاج.
معدل تدفّق سائل التبريد: تأكّد من التدفّق المضطرب برقم Reynolds أكبر من 5000 في جميع القنوات. احسبها عبر معدل التدفّق مقابل قطر القناة؛ عادةً 10-15 لتر/دقيقة لكل منطقة لأدوات بحجم السيارات. قِس حرارة المخرج مقابل المدخل — فارق أكبر من 2°C يشير إلى سوء التدفّق ويحتاج إلى موازنة المنيفولد.
تصميم العدّاء والبوابة والتهوية
نظام العدّاء: يُفضَّل العدّاء البارد الدائري الكامل (قصّ متوازن). قطر العدّاء النموذجي: 5-8 مم لوزن حقنة 50-250 غراماً؛ وزِد إلى 10 مم للحقنات فوق 500 غرام. تجنّب العدّاءات شبه المنحرفة "الرخيصة" — تسبب نسبة 30% GF في PA66 BFE04 تسخيناً بالقصّ غير منتظم عبر المقطع العرضي شبه المنحرف، مما يؤدي إلى تباين تآكل طول الألياف من حقنة لأخرى.
اعتبارات العدّاء الساخن: إذا كنت تستخدم عدّاءً ساخناً ببوابات صمّامية (موصى به لأدوات موصلات EV متعددة التجاويف)، فحدّد ملف حرارة المنيفولد المحسّن لـ PA66. درجة حرارة تشغيل المنيفولد = 285-290°C؛ ودرجة حرارة رأس البوابة الصمّامية = 292-296°C لمنع التجميد. انتظام درجة الحرارة من حقنة لأخرى ضمن ±2°C إلزامي لاتساق CpK من جزء لآخر على أدوات السيارات.
نوع البوابة وحجمها: بالنسبة لـ PA66 GF30: يُوصى بـ بوابة غاطسة / نفقية أو بوابة حافّية لمعظم الهندسات. البوابة الدبوسية مقبولة لكن بحجم أدنى φ 1.2 مم (φ 1.5 مم مفضّل) لتجنّب القصّ المفرط وكسر GF عبر التقييد الضيق. بوابة مروحية للألواح المسطحة العريضة: سماكة 0.8-1.2 مم، وعرض = 1/4 إلى 1/3 عرض اللوحة.
التهوية (غالباً ما تكون أقل من اللازم في PA66): عمق التهوية عند خط الفصل: 0.015 - 0.020 mm (ليس أعمق! يحدث الرشح في PA66 BFE04 عند ~0.025 مم). عرض التهوية 4-6 مم لكل منفذ؛ ضع المنافذ عند كل نقطة ملء أخيرة، وكل موقع خط لحام، ونهاية كل ضلع طويل. طول منطقة التهوية = 3-5 مم، ثم جيب تخفيف بعمق 0.5 مم إلى الغلاف الجوي. إذا كنت تقولب بضغط حقن 120+ bar، فأضف منافذ تهوية بعمق 0.010 مم داخل التجويف على قمم الأضلاع حيث تتوقّع محاكاة تدفّق القالب احتباس الهواء.
نظام القذف
قطر دبوس القاذف: أكبر قليلاً من PA6 بحجم الجزء المكافئ. ينكمش PA66 أكثر على اللب (انكماش اتجاه التدفّق الأقل يسبب إجهاد طوقي عالٍ للتفاف اللب). يُوصى بدبابيس قاذف بحد أدنى φ 4 مم على الأجزاء الصغيرة، وφ 6-8 مم على أجزاء أغلفة السيارات. قاذفات شريطية للأضلاع الرفيعة بعرض ≥ 3 مم لمنع الاختراق.
درجة حرارة القذف: اترك الأجزاء تبرد إلى 100°C أو أقل قبل القذف. يستمر تبلّر PA66 في التطور تحت درجة حرارة القالب — القذف المبكر جداً (فوق 110°C حرارة لب) يسبب اعوجاجاً بعد القذف بتشوّه إضافي 0.3-0.5%. إذا كان زمن الدورة مقيّداً، فاستخدم قالب قذف أو عشّة تبريد لمدة 60 ثانية بعد نزع القالب للحفاظ على الشكل أثناء التبلّر النهائي.
زوايا المسح: حد أدنى 0.5° لكل جانب للأسطح ذات الملمس، و1.0° لكل جانب لأسطح SPI-A المصقولة. يتميّز PA66 BFE04 بنسبة 30% GF بمعامل احتكاك أعلى مقارنة بـ PA66 غير المملوء — المسح غير الكافي يسبب علامات السحب والخدوش وخطوط الإجهاد البيضاء عند القذف.
الشحن والتأمين وتتبّع البضائع
مصطلحات التجارة الدولية القياسية وطرق الشحن
| EXW (تسليم من المصنع) | الاستلام من قِبل وكيل الشحن المعيّن من العميل في مستودع مصنع Juhai في Yuyao, Ningbo. جميع مستندات التصدير مقدّمة من Juhai (الفاتورة التجارية، وقائمة التعبئة، وشهادة المنشأ). الخيار الأكثر اقتصاداً للمستوردين الدوريين الذين لديهم عقد شحن خاص بهم في الصين. |
|---|---|
| FOB نينغبو / FOB شنغهاي | ترتّب Juhai النقل البري المحلي إلى ميناء Ningbo Beilun (NGB) أو ميناء Shanghai Yangshan (SGSV)، والتخليص الجمركي للتصدير، وتسلّم على متن السفينة المعيّنة من المشتري. التأمين البحري + الشحن المحيطي يرتّبهما المشتري. الافتراضي للعملاء الذين لديهم أسعار تعاقدية سنوية مع Maersk / MSC / ONE / COSCO. |
| CIF / CIP (ميناء الوجهة) | ترتّب Juhai حجز الشحن الكامل (محيطي أو جوي) + تأمين بضائع بحرية شامل جميع المخاطر (شروط البضائع المؤسسية A) إلى ميناء الوجهة المحدد. قيمة التأمين = 110% من قيمة فاتورة CIF، وفق الافتراضي في Incoterms 2020. الخيار الأكثر شيوعاً للمشترين لأول مرة والشحنات التجريبية. |
| DDP (التسليم مع دفع الرسوم) | ترتّب Juhai الشحن من البداية إلى النهاية بما في ذلك التخليص الجمركي للاستيراد، ودفع الرسوم والضرائب في الوجهة، والنقل البري لمسافة الأخيرة إلى باب مستودع العميل. متاح لـ الولايات المتحدة، وألمانيا، والمملكة المتحدة، وهولندا، وبلجيكا، وفرنسا، وإيطاليا، وإسبانيا، وبولندا، والمكسيك، والبرازيل، وأستراليا، وكوريا الجنوبية، واليابان. يتطلّب 3-5 أيام إضافية لوقت عرض السعر لحساب رسوم بلد الوجهة. |
| الشحن الجوي (الطلبات الصغيرة العاجلة) | متاح للطلبات من 500 كجم إلى 5,000 كجم (عمليات بناء العيّنات العاجلة، ومواد الغيار عند توقّف الخط). العبور النموذجي: 4-7 أيام عمل من الباب إلى الباب في أوروبا، و3-5 أيام في الولايات المتحدة. تكلفة أعلى؛ لا يُوصى به إلا عندما تتجاوز مخاطر توقّف خط الإنتاج العلاوة السعرية. |
تفاصيل تغطية تأمين البضائع
جميع الشحنات البحرية/الجوية المرتّبة بموجب شروط Juhai CIF/CIP/DDP تتضمّن تأمين بضائع شامل جميع المخاطر تتعهّد به PICC (شركة التأمين الصينية الشعبية) أو Ping An Insurance، باستخدام شروط البضائع المؤسسية (A) — وهي أوسع تغطية قياسية، تشمل على سبيل المثال لا الحصر: الخسارة الكلية/الجزئية من غرق السفينة، والتصادم، والجنوح، والحريق، والانفجار، وإلقاء البضاعة في البحر، والتضحية العامة، والمناولة الخشنة من قِبل الناقل، والتلف بالماء الناتج عن دخول مياه البحر، والسرقة/الاختلاس، والنقص عند التسليم مقابل قائمة التعبئة. إجراءات المطالبة: يصوّر العميل الطبليّة التالفة + العبوة الخارجية + تلف الكيس الداخلي خلال 48 ساعة من التسليم، ويقدّم تقرير فحص مشترك مع الناقل؛ ويتولّى منسّق التأمين في Juhai جميع الأوراق، ويتم التعويض عادةً خلال 15 يوم عمل من التقديم.
بوابة تتبّع البضائع والمستندات
بمجرد مغادرة الشحنة نينغبو، يرسل مهندس المبيعات المخصّص لك: (1) بريد إلكتروني بتأكيد الشحن يتضمّن اسم السفينة، ورقم الرحلة، وETD نينغبو / ETA الوجهة؛ (2) رقم تتبّع البريد السريع للمستندات الأصلية الورقية (أو تأكيد الإفراج البرقي إذا كان مدفوعاً مسبقاً)؛ (3) رابط تتبّع مباشر للسفينة عبر MarineTraffic أو خدمة مماثلة يعرض موقع السفينة المباشر. يحصل العملاء في قطاع السيارات ضمن برامج VMI (إدارة المخزون من المورّد) على لوحة معلومات أسبوعية "على الماء + في المستودع + الإنتاج التالي" عبر بريد إلكتروني مجدول صباح كل اثنين.
دليل تقييم العيّنة والاختبارات المختبرية لـ PA66 BFE04
قبل الالتزام بحد أدنى للطلب (MOQ) 1000 kg، استخدم خطة التقييم المنظّمة هذه للتحقّق من PA66 BFE04 على أداتك الحالية أو قالب اختبار نموذجي. تحاكي هذه الخطة عملية الاعتماد الداخلية التي يستخدمها عملاؤنا من الفئة الأولى في قطاع السيارات، وتستغرق عادةً 4-6 أسابيع بما في ذلك وقت الشحن.
المرحلة 1 — فحص العيّنة الواردة (اليوم الأول بعد استلام العيّنة)
الفحص البصري والأبعادي للحبيبات: أكّد أن مظهر الحبيبات يطابق الصور — حبيبات أسطوانية سوداء لامعة موحّدة، بطول 3.0±0.5 مم، دون تكتّلات مرئية أو ناعم أو جزيئات ملوّنة.
التحقّق من محتوى الرطوبة (حرج): أغلق كيس العيّنة فوراً حتى خطوة التجفيف. لا تُشغّل PA66 BFE04 كما وصل على آلة القولبة الخاصة بك — حتى 5 أيام من التعرّض لهواء 60% رطوبة نسبية سترفع الرطوبة فوق 0.2% وتسبب تشقّقاً شديداً. جفّف العيّنة وفق مواصفتنا: 90°C × 4 ساعات في مجفّف مزيل للرطوبة بنقطة تكثّف مؤكَّدة ≤ -40°C. بعد التجفيف، تحقّق من الرطوبة على محلّل هالوجين: الهدف ≤ 0.06% (ما يعادل 0.6 ملغ/غرام).
خط الأساس لمعدل تدفّق المصهور (MVR): إذا كان لديك جهاز اختبار MVR مختبري (ISO 1133)، فقِس عند 280°C / وزن مكبس 5.0 kgf. القيمة المستهدفة لـ PA66 BFE04 هي 28 cm³/10 دقائق بتفاوت ±20%. خروج MVR عن نطاق ±20% أو رائحة قوية أثناء الانصهار يشير إلى تدهور العيّنة بسبب رطوبة النقل — اتصل بنا للحصول على عيّنة بديلة قبل المتابعة.
المرحلة 2 — قولبة نموذجية (1-3 أيام بعد التجفيف)
إعداد آلة القولبة: استخدم صحيفة معلمات بدء التشغيل التي نقدّمها (مصمّمة لطراز آلتك). الإعدادات الرئيسية التي يجب التحقّق منها: درجة حرارة الأسطوانة 250/265/280/290/288°C، ودرجة حرارة القالب 85-90°C، وضغط الظهر 8-10 bar.
الفحص البصري لأول حقنة: اجمع أول 10 حقنات بعد استقرار العملية (عادة 15-20 حقنة تنظيف). صنّف حسب: علامات التشقّق، والألياف العائمة، والحقنة القصيرة، والرشح، ووضوح خط اللحام، وعلامات الغور على الأضلاع/القوابس. إذا ظهر أي عيب من الفئة A (تشقّق، تفقّع)، فتوقّف وأعد التحقّق من التجفيف قبل تغيير أي معامل آخر — 9 من كل 10 عيوب بصرية في بدء تشغيل BFE04 مرتبطة بالرطوبة، وليست بالمعلمات.
تشغيل تجريبي 100 قطعة: إذا نجحت الحقنات الأولى بصرياً، فأنتج 100 جزء لفحص ملاءمة التجميع والاختبار الوظيفي الأساسي. قِس 10 أبعاد حرجة لكل جزء على 30 جزءاً عشوائياً — سجّل X-bar وS لحساب CpK لاحقاً.
المرحلة 3 — اختبار الأداء الوظيفي (الأسبوع 2-4)
اختبار التجميع والحمل الميكانيكي: قوة إدخال/سحب التركيب المفاجئ (10 عيّنات كحد أدنى)، واختبار عزم الدوران على القوابس الملولبة وفق مواصفات التصميم الخاصة بك، واختبار السقوط/الصدمة عند الاقتضاء.
اختبار التعرّض الحراري: إلزامي لـ PA66 — عرّض 20 عيّنة لأقصى درجة حرارة خدمة لديك (مثل 140°C × 1000 ساعة في فرن مدوَّر الهواء، أو غمر سائل التبريد 130°C لأغلفة منظم الحرارة). أعد قياس الأبعاد الحرجة بعد التعرّض وقارنها بمادة خط الأساس PA6 إذا كانت متوفرة — يجب أن ترى انحرافاً أبعادياً أقل بنسبة 40-50% لـ BFE04 مقارنة بدرجة PA6 المكافئة.
دورات الصدم الحراري (برامج السيارات / EV): -40°C × ساعة ↔ +125°C × ساعة، 1000-3000 دورة وفق مواصفات OEM الخاصة بك. افحص وجود تشقّق، وتقشّر، وتثبيط ضغطي على واجهة مانع التسرب.
الأداء الكهربائي (أجزاء EV / الموصلات الكهربائية): CTI (IEC 60112) على 10 لوحات، وقوة عزل وفقاً لفئة الجهد لديك، ومقاومة العزل بعد اختبار التحميل الرطوبي (85°C / 85% رطوبة نسبية × 500 ساعة).
المرحلة 4 — التقرير وقرار التسويق التجاري
اجمع جميع نتائج الاختبارات في تقرير ملخّص واحد وشاركه مع مهندس مبيعات Juhai لديك. إذا فشل أي معامل، فإن فريقنا الفني إمّا أن: (أ) يوصي بتحسين التركيبة (مثل حزمة مواد تشحيم مخصّصة لقذف أفضل، أو مُعدِّل صدم معدّل لصلابة أفضل عند درجات حرارة منخفضة) — مهلة نحو 10 أيام عمل؛ أو (ب) يوصي بإحدى درجات PA66 أو PA6 الأخرى من جدول المقارنة التي تطابق متطلباتك بشكل أفضل (مثل PA66 FR V0 إذا كان مثبط اللهب مطلوباً، أو PA6 BFE01 إذا كان خفض التكلفة هو الهدف الأساسي). بمجرد الاعتماد، يكون MOQ التجاري النهائي 1000 kg مع فتح تسعير الشرائح الكمية عند مستويات التزام 5 MT / شهر، و10 MT / شهر، و20 MT / شهر.
مفاهيم خاطئة شائعة عن PA66 — الحقيقة مقابل الخرافة
في 14 عاماً وأكثر من تصنيع PA66 المعدّل لعملاء عالميين، نسمع تكراراً نفس المفاهيم الخاطئة الستة عن PA66 GF30. نتناول فيما يلي كل مفهوم بالبيانات المستخلصة من إنتاج PA66 BFE04 ونتائج اعتماد العملاء.
الحقيقة: إن PA6 (نايلون 6، بولي كابرولاكتام) وPA66 (نايلون 66، هيكساميثيلين أديباميد) يتشاركان في نفس عدد الوحدات الكيميائية المتكررة (6 ذرات كربون لكل أميد) لكن لديهما بنية سلسلة بوليمرية ومورفولوجيا بلورية مختلفة جوهرياً. يتميّز PA66 بدرجة أعلى من الترابط الهيدروجيني بين السلاسل المتجاورة، مما يمنحه HDT أعلى بـ55°C، وشدّاً أعلى بنسبة 35% عند نسبة GF المماثلة، وامتصاص رطوبة توازني أقل بنسبة 40% مقارنة بدرجة PA6 المكافئة في شريحة التكلفة نفسها. هذه ليست اختلافات طفيفة — بل هي تحدّد مباشرة ما إذا كان غلاف منظم الحرارة سيصمد أمام سائل تبريد 130°C أو ما إذا كان الموصل سيجتاز 3000 دورة صدم حراري. قاعدة تجريبية: إذا تجاوزت الخدمة المستمرة 120°C أو كانت الدقّة الأبعاد حرجة (مثل تثبيت التركيب المفاجئ ±0.03 مم)، فإن PA66 ليس اختيارياً — بل هو إلزامي.
الحقيقة: هذا هو الخطأ الأكثر شيوعاً والأغلى ثمناً الذي يرتكبه القائمون بالقولبة عند التحويل من PA6 إلى PA66. يتميّز PA66 بمحتوى رطوبة توازني أعلى عند رطوبة نسبية معيّنة مقارنة بـ PA6 بالقيمة المطلقة — والأهم من ذلك، أن طاقة التنشيط لإزالة الرطوبة من سلاسل بوليمر PA66 أعلى بنحو 18% منها في PA6، مما يتطلّب درجة حرارة تجفيف أعلى لخفض الرطوبة تحت 0.06%. بيانات الاختبار الداخلية لدينا: تجفيف PA66 BFE04 عند 80°C لمدة 4 ساعات يخفض الرطوبة فقط إلى ~0.09% (150% من حد المواصفة)، مما يضمن عيوب التشقّق على كل آلة قولبة اختبرناها في 8 دول. فقط 90°C × 4 ساعات يحقق هدف 0.06% بشكل موثوق. محاولة «توفير الطاقة» بتشغيل مجفّف 80°C على PA66 BFE04 ستكلّفك معدل رفض 5-15% — أي خطأ أغلى بـ20-60 مرة من الكهرباء الموفّرة.
الحقيقة: يحدّد الاتساق 3 عوامل: (أ) اختيار دفعة المواد الخام، (ب) خطة التحكّم في خط البثق، (ج) صرامة مراقبة الجودة في نهاية الدفعة. يستخدم PA66 BFE04 نفس موردي الراتينج الأساسي مثل العلامات الفاخرة العالمية (دفعات PA66 من الدرجة الفاخرة Invista Stabamid™ / Radici Radilon™) ونفس الألياف الزجاجية (ألياف E مغطّاة بالسيلان 10 μm من Jushi 301H). إن باثق Coperion ZSK-70 في خط IATF 7 لدينا هو نفس العتاد المستخدم لدى كبار المركّبين العالميين، ويعمل بالملف الحراري المتدرّج ±2°C نفسه. على تشتّت مقاومة الشد من دفعة لأخرى عبر 52 دفعة إنتاج متتالية من BFE04: ±2.9% (انحراف معياري واحد)، وهو ما يقارن بشكل إيجابي بتشتّت الدفعات المنشور ±4.2% (انحراف معياري واحد) لدرجة Zytel 70G30HSLR المكافئة عبر 48 دفعة في مقارنة العميل المباشرة. الاتساق هو دالة على انضباط العملية، وليس على العلامة الموجودة على الكيس.
الحقيقة: هذا صحيح فقط بالنسبة لمعامل الشد (الصلابة) وحتى ذلك الحين حتى نقطة معيّنة. بعد تجاوز نسبة 30% GF في PA66، تسبّب كل إضافة تدريجية بنسبة +5% GF في تناقص سريع في العوائد على مقاومة الشد (لأن تلامس الألياف مع بعضها يسبب مزيداً من التآكل أثناء البثق)، بينما يقلّص في الوقت نفسه صلابة الصدم (ينخفض Izod المسنّ بشكل حاد) ويزيد لزوجة المصهور (تدفّق أسوأ في الجدران الرفيعة). بالنسبة لتطبيقات PA66 في قطاع السيارات و EV، فإن 30% GF هي النقطة المثلى التي يحسّنها كل المركّبين العالميين: أقصى نسبة قابلية بين القوة والصدم مع تدفّق كافٍ لهندسات الموصلات/الأغلفة النموذجية. الانتقال إلى 35% أو 40% GF PA66 منطقي فقط إذا كنت بحاجة تحديداً إلى معامل انحناء أكبر من 10 GPa لجزء على شكل حزمة محدودة الانحراف — وكنت مستعدّاً لقبول صدم Izod أقل بنسبة 15-25% وضغط حقن أعلى بنسبة 30-40%. توصيتنا: اختر افتراضياً PA66 BFE04 بنسبة 30% GF لـ9 من كل 10 تطبيقات؛ اطلب من مهندسنا عرض سعر GF40 إذا كنت بحاجة تحديداً إلى المعامل الإضافي.
الحقيقة: إن PA66 بوليمر شبه بلوري يستمر في التبلّر لمدة 72 ساعة وأكثر بعد نزع القالب — خاصة إذا قُولب على قالب سريع الدورة 60°C بدلاً من 85-95°C الموصى بها. الأجزاء التي تُنزع من القالب وتُجمَّع فوراً في منظم حرارة أو موصل ستستمر في الانكماش بنسبة 0.05%-0.15% في الأيام الثلاثة الأولى، مما يسبب تركيب تداخلي يشقّ خطوط اللحام، أو انحرافاً أبعادياً يدهور أداء مانع التسرب. بالنسبة للأجزاء الدقيقة (تفاوت أقل من ±0.05 مم/مم) أو التجميعات الحرجة للسلامة، يُوصى بشدة بالتلميع بعد القولبة: 140°C × ساعتين في فرن مدوَّر الهواء، ثم 6 ساعات تبريد بطيء داخل الفرن المغلق دون فتح الباب. هذا يدفع التبلّر إلى اكتمال 99% تقريباً قبل التجميع ويزيل أكثر من 90% من الحركة الأبعادية بعد القولبة. تُوفّر Juhai منحنيات زمن-حرارة التلقيم كجزء من صحيفة معلمات بدء التشغيل إذا طلبها رسم العميل الخاص بك.
الحقيقة: يعتمد أداء CTI (مؤشر التتبّع المقارن) على PA66 GF30 بقوة على ثلاثة خيارات تركيبية: (أ) محتوى الأوليغومرات المنخفض في الراتينج الأساسي، (ب) كيمياء حامل المادّة الرئيسية الملوّنة، (ج) اختيار حزمة المثبّتات. درجات PA66 GF30 القياسية الرخيصة التي تستخدم مادّة رئيسية ملوّنة صباغية اقتصادية بحامل حشو CaCO3 تنخفض روتينياً إلى CTI 250-400V (المستوى الأدائي 3 أو 4) — مما يفشل في متطلّب 600V لموصلات الجهد العالي. صيغ PA66 BFE04 بمادّة رئيسية سوداء محسّنة خصّيصاً لـ CTI باستخدام راتينج حامل PA66 (دون حشو)، ونظام مثبّت حراري منخفض الأيونات CuI/KI بدلاً من الحزمة الأمينية الأرخص، وراتينج أساسي فاخر يتم التحكّم في استخلاص الأوليغومرات فيه. النتيجة: كل دفعة إنتاج من BFE04 تحقق CTI ≥ 600V (المستوى 1) مؤكَّدة بـ20 اختبار لوحة مراقبة جودة لكل دفعة. إذا كان CTI متطلّباً مكتوباً في رسم الجزء الخاص بك، فلا تشترِ درجة "PA66 GF30" عامة دون طلب بيانات اختبار CTI الفعلية من آخر 3 دفعات إنتاج — ستفاجأ بعدد الدرجات التي تدّعي "CTI 600V" في صحيفة البيانات ولا تستطيع إثباته بشكل متّسق.
تسعير الشرائح الكمية ومزايا الاتفاق السنوي
سعر القائمة لـ PA66 BFE04 هو 2.85 دولار/كجم (EXW نينغبو، أسود قياسي، 1-4 MT لكل شحنة). العملاء ذوو الأحجام السنوية الملتزمة أو اتفاقيات التوريد الموقّعة لمدة 12 شهراً يفتحون خصومات التسعير المتدرّجة، وتخصيصاً مقفلاً للمادة خلال أزمات الإمداد العالمية من PA66، وجدولة إنتاج ذات أولوية على خط IATF 7 لدينا.
| شريحة الحجم | الالتزام السنوي | السعر للكيلوغرام (EXW نينغبو) | التوفير مقابل سعر القائمة | المزايا المُضمَّنة |
|---|---|---|---|---|
| الشريحة 1 — مشروع / تجريبي | 1-9 MT / سنة (طلبات فورية) | $2.55 — $3.15 / كجم (يتقلّب مع السوق الفوري لراتينج PA66 الأساسي) | سعر القائمة القياسي | إنتاج IATF 16949، وعيّنات مجانية 2 كجم، وتقرير مراقبة جودة قياسي، واستجابة فنية خلال 24 ساعة |
| الشريحة 2 — مفضّل | 10-24 MT / سنة، توقّع موقّع لمدة 6 أشهر | ~$2.65 / كجم (تعديل فصلي ±5%) | ~7% دون متوسط القائمة | جميع مزايا الشريحة 1 + بند تثبيت الأسعار نصف السنوي، ونافذة شحن ذات أولوية، وخط مخصّص لمهندس المبيعات |
| الشريحة 3 — استراتيجي | 25-59 MT / سنة، اتفاقية توريد موقّعة لمدة 12 شهراً | ~$2.48 / كجم خيار السعر الثابت أو السعر المرتبط بمؤشر | ~13% دون متوسط القائمة | جميع مزايا الشريحة 2 + مخزون أمان لمدة 30 يوماً محتفظ به في مستودع Juhai على نفقتنا، و PPAP المستوى 2 مجاناً للبرامج الجديدة، ومراجعة أعمال فصلية مع تحليل اتجاهات بيانات مراقبة الجودة |
| الشريحة 4 — شريك عالمي | 60+ MT / سنة، اتفاقية توريد رئيسية متعددة السنوات | تسعير مخصّص — اتصل بمدير المبيعات | 15-20% دون متوسط القائمة + خطة توفير منظّمة | جميع مزايا الشريحة 3 + التطوير المشترك لتركيبة المادة عند الحاجة، وسعة محجوزة من خط IATF 7 لرموز المنتج SKU الخاصة بك، وزيارات ميدانية لمهندس جودة العميل مرتين سنوياً، وخيار مخزون التوريد VMI في مستودعك الإقليمي، و PPAP المستوى 3 مُضمَّن قياسياً |
ملاحظة: مثال التسعير مبني على مستويات أسعار عقود راتينج PA66 الأساسي في الربع الثالث 2026. للاطّلاع على الأسعار الفورية والتعاقدية الحالية لشريحة حجمك، أرسل استفساراً إلى vip@nbjuhai.com مع الحجم السنوي المستهدف، وبلد الوجهة، ومصطلحات التجارة الدولية المطلوبة.
شبكة المستودعات العالمية ومراكز اللوجستيات الإقليمية
لتقليل وقت العبور وتقليل تأخير التخليص الجمركي لشركائنا العالميين من الشريحة 3 والشريحة 4، تحتفظ Juhai بمخزون إقليمي ومراكز لوجستية في المواقع التالية. يتداول مخزون PA66 BFE04 الأسود القياسي عبر هذه المراكز بدورة تجديد شهرية للعملاء الاستراتيجيين وشركاء العالم.
| المنطقة | موقع المركز | مهلة التسليم المحلية النموذجية (صنف من المخزون) | مستوى مخزون المركز النموذجي (BFE04 أسود) | البلدان المدعومة |
|---|---|---|---|---|
| المركز الرئيسي لمنطقة الصين الكبرى | Yuyao, Ningbo, Zhejiang (مستودع المصنع — 8,000 م² مضبوط المناخ) | 1-2 يوم عمل (شاحنة محلية) | 18,000 kg (18 MT) مرجع المخزون | البر الرئيسي للصين، ومنطقة هونغ كونغ الإدارية، ومنطقة ماكاو الإدارية، وتايوان |
| مركز شمال شرق آسيا | Pyeongtaek, كوريا الجنوبية (مستودع جمركي تابع لطرف ثالث 3PL) | 2-3 أيام عمل (شاحنة محلية / بريد سريع) | 3,000 kg (يُجدّد شهرياً حسب التوقّع) | كوريا الجنوبية، اليابان |
| مركز جنوب شرق آسيا | منطقة Pasir Gudang التجارية الحرة، Johor, ماليزيا (مستودع جمركي 3PL) | 2-4 أيام عمل | 5,000 kg (يُجدّد كل 3 أسابيع) | ماليزيا، تايلاند، فيتنام، إندونيسيا، سنغافورة، الفلبين |
| مركز أوروبا | مستودع جمركي في ميناء Hamburg / Bremen، ألمانيا | 3-6 أيام عمل (شحن بري من الاتحاد الأوروبي) | 6,000 kg (يُجدّد مرتين شهرياً من حاوية نينغبو المباشرة) | دول الاتحاد الأوروبي الـ27، وسويسرا، والنرويج، والمملكة المتحدة (يُتولّى التخليص الجمركي لبريكست عبر شريك التلبية في المملكة المتحدة في Southampton) |
| مركز أمريكا الشمالية | منطقة التجارة الأجنبية بمطار ديترويت متروبوليتان، ميشيغان، الولايات المتحدة | 2-5 أيام عمل (LTL/TL محلي في الولايات المتحدة) | 8,000 kg (يُجدّد كل 4 أسابيع عبر سفينة من الدرجة A) | الولايات المتحدة القارية، وكندا (تورونتو تحويل الشاحنات)، والمكسيك عبر معبر Laredo الحدودي |
| مركز أمريكا اللاتينية | مستودع جمركي في ميناء Santos، ساو باولو، البرازيل | 5-8 أيام عمل (شبكة طرق ميركوسور) | 2,000 kg (وفق التزام العميل الاستراتيجي) | البرازيل، الأرجنتين، تشيلي، كولومبيا، بيرو |
هل أنت مستعد لتقييم PA66 BFE04 لبرنامجك التالي؟
رمز المنتج (SKU) الرائد PA66 الأعلى عائداً على الاستثمار — مُعاير مقابل Zytel 70G30HSLR
يُعد PA66 BFE04 درجة PA66 GF30 الرائدة من الشريحة الفاخرة لدينا، والمصمّمة خصيصاً لتطبيقات حجرة المحرك في السيارات، وموصلات الجهد العالي EV، والتطبيقات الصناعية عالية الحرارة التي تتطلّب CpK ضيقاً، و CTI 600V، وثبات الأبعاد. معتمَد من عملاء الفئة الأولى الأوروبيين وأمريكا الشمالية والآسيويين في الإنتاج التسلسلي. نفس الراتينج الأساسي والمادة الخام GF مثل العلامات الفاخرة العالمية بتكلفة نهائية أقل بكثير، مع انضباط عملية IATF 16949 ودعم فني على مدار 24 ساعة.