دليل الاختيار · تم التحديث 18 يوليو 2026 · مركز بحوث وتطوير جوهاي
كيف تختار محتوى الألياف الزجاجية المناسب (15% → 50%) لـ PA6 النايلون المعدل
يعد محتوى الألياف الزجاجية المتغير التركيبي الأكثر تأثيرًا في PA6 المعدل — لكن الزيادة لا تعني دائمًا الأفضل. يوضح هذا الدليل المقايضات الفعلية للخصائص الميكانيكية والحرارية والأبعادية والسطحية والتكلفة عند كل نسبة تحميل للألياف الزجاجية من 15% إلى 50%، حتى تتمكن من اختيار الدرجة التي تلبي مواصفاتك دون دفع مبالغ زائدة لألياف زجاجية لا تحتاجها.
جدول المحتويات
1. سبب كون نسبة الألياف الزجاجية الرافع التركيبي الأول
يتكون PA6 المعدل في أبسط صوره من مصفوفة PA6 (بولي كابرولاكتام) معززة بألياف زجاجية من النوع E المقطعة، ويتم خلطها باستخدام آلة بثق مزدوجة اللولب. من بين جميع المتغيرات التركيبية المتاحة لمصنع الخلط — GF%، طول الألياف، عامل الاقتران، مادة التشحيم، مثبت الحرارة، معدل الصدم، مادة مثبطة للهب، اللون — نسبة الألياف الزجاجية المسؤولة عن 70‑80% من الأداء الميكانيكي والحراري الذي تقيسه على القطعة النهائية. عند الحصول على نسبة ألياف زجاجية صحيحة، يصبح باقي التركيب مجرد ضبط دقيق. أما في حالة الخطأ في هذه النسبة، فلا يمكن لأي تعديل للمواد المضافة إنقاذ التصميم.
التحدي يتمثل في أن نسبة الألياف الزجاجية عبارة عن مقبض مقايضة، وليس مقبض "كلما زاد كلما كان أفضل". تؤدي إضافة الزجاج إلى زيادة قيمة الشد والانحناء وHDT — لكنها في نفس الوقت ترفع الكثافة، وتقلل مقاومة الصدم المسنن فوق نسبة ~30%، وتزيد الانكماش متباين الاتجاه، وتدهور جودة السطح، وتقصر الطول المتبقي للألياف، وتسرع تآكل اللولب، وتزيد التكلفة لكل كيلوغرام. النسبة الصحيحة للألياف الزجاجية هي تلك التي تحقق خاصية التصميم الحرجة بأقل تكلفة إجمالية مع قبول مستوى السطح والالتواء. يقدم لك هذا الدليل البيانات اللازمة لاتخاذ هذا القرار.
2. منحنيات الخصائص الميكانيكية حسب GF%
جميع القيم أدناه هي القيم النموذجية لإنتاج شركة جوهاي للبلاستيك على عينات قياسية وفق معايير ISO (حالة القولبة الجافة، 23°C، 50% RH). تأكد دائمًا من البيانات الخاصة بالدفعة من شهادة المطابقة CoC.
| الخاصية | 0% GF | 15% GF | 20% GF | 30% GF | 35% GF | 50% GF |
|---|---|---|---|---|---|---|
| قوة الشد (MPa) | 78 | 110 | 135 | 162 | 175 | 195 |
| معامل الشد (MPa) | 2,700 | 4,500 | 6,000 | 8,500 | 9,500 | 13,000 |
| قوة الانحناء (MPa) | 110 | 170 | 210 | 245 | 270 | 310 |
| معامل الانحناء (MPa) | 2,500 | 4,100 | 5,500 | 7,600 | 8,700 | 11,800 |
| مقاومة الصدم إيزود المسنن 23°C (kJ/m²) | 4.5 | 7 | 10 | 12 | 11 | 9 |
| مقاومة الصدم إيزود المسنن -30°C (kJ/m²) | 3 | 5 | 7 | 9 | 8 | 6 |
| استطالة عند الكسر (%) | 120 | 4.5 | 3.5 | 2.5 | 2.2 | 1.8 |
| الكثافة (g/cm³) | 1.13 | 1.22 | 1.27 | 1.35 | 1.40 | 1.52 |
الملاحظات الرئيسية المستخلصة من المنحنيات
يرتفع معامل الشد بشكل خطي تقريبًا مع زيادة GF% — عند الانتقال من 0% إلى 50%، يصل المعامل إلى ما يقرب من خمسة أضعاف قيمته. هذه هي الخاصية التي يحددها معظم المهندسين أولاً.
قوة الشد ترتفع ولكن مع تناقص العائد فوق نسبة 35% — كل زيادة إضافية بنسبة 5% من GF تضيف قوة أقل من الزيادة السابقة بنسبة 5%، وذلك بسبب انخفاض الطول المتبقي للألياف وتفاعل الألياف مع بعضها البعض مما يسبب تركيز الإجهاد.
مقاومة الصدم إيزود المسنن تصل إلى ذروتها عند حوالي 30% بقيمة ~12 kJ/m²، ثم تنخفض فوق 35%. هذا الأمر غير متوقع — يفترض الكثير من المهندسين أن "كلما زاد الزجاج كلما زادت المتانة"، لكن فوق 30% تصبح المصفوفة مخففة بشكل مفرط ولا تستطيع امتصاص طاقة الكسر، وتتحول الألياف إلى مواضع تركيز للإجهاد.
الاستطالة تنخفض بسرعة — يبلغ استطالة PA6 غير المعزز 120%، بينما عند 30% GF تصل القيمة إلى 2.5% فقط. تصبح القطعة صلبة ولكن هشة؛ وتحتاج ميزات الربط بالانزلاق snap‑fit إلى إعادة تصميم لتحقيق المرونة المطلوبة.
3. مقاومة الحرارة (HDT) مقابل GF%
تؤدي إضافة الألياف الزجاجية إلى تثبيت المناطق غير المتبلورة والمتبلورة في مصفوفة PA6، مما يرفع بشكل كبير درجة حرارة الانحراف تحت الحمل HDT. يكون المنحنى حادًا حتى نسبة 30%، ثم يصبح مسطحًا:
| GF% | HDT @ 1.82 MPa (°C) | Vicat B/50 (°C) | درجة حرارة الاستخدام المستمر العملية (°C) |
|---|---|---|---|
| 0% | 65 | 175 | 80 |
| 15% | 130 | 190 | 100 |
| 20% | 170 | 200 | 110 |
| 30% | 190 | 208 | 120 |
| 35% | 200 | 212 | 125 |
| 50% | 210 | 218 | 130 |
الاستنتاج العملي: إذا كانت درجة حرارة التشغيل المستمر أقل من 120°C، فإن 30% GF هي النقطة المثلى حراريًا — فوق 30% تدفع ثمن ألياف زجاجية لا تمنحك سوى زيادة تبلغ حوالي ~10°C في قيمة HDT. بالنسبة للاستخدام المستمر عند 140°C فأعلى، انتقل إلى PA6/PA66 copolymer ETF02 (HDT 210°C) أو PA66 النقي، بدلاً من رفع نسبة GF في PA6 فوق 35%.
4. الانكماش والالتواء واستقرار الأبعاد
سلوك الانكماش هو المكان الذي يفشل فيه الافتراض "كلما زاد الزجاج كلما كان أفضل" بشكل كبير. تقلل الألياف الزجاجية الانكماش في اتجاه التدفق بقوة، لكن الانكماش في الاتجاه العرضي لا يتغير كثيرًا — لذلك تتسع الفجوة بين اتجاه التدفق والاتجاه العرضي، وهذه الفجوة هي سبب الالتواء.
| GF% | انكماش اتجاه التدفق (%) | انكماش الاتجاه العرضي (%) | نسبة التباين الاتجاهي |
|---|---|---|---|
| 0% | 1.20 | 1.40 | 1.17× |
| 15% | 0.70 | 1.20 | 1.71× |
| 20% | 0.55 | 1.10 | 2.00× |
| 30% | 0.35 | 0.95 | 2.71× |
| 35% | 0.32 | 0.92 | 2.88× |
| 50% | 0.20 | 0.80 | 4.00× |
انظر إلى صف نسبة التباين الاتجاهي: عند 50% GF، يبلغ انكماش الاتجاه العرضي أربعة أضعاف انكماش اتجاه التدفق. القطعة المسطحة المقولبة عند 50% GF سوف تنحني بشكل ملحوظ عند خروجها من القالب — وهذا عكس الافتراض "كلما زاد الزجاج كلما زاد الاستقرار". لتقليل الالتواء فعليًا في القطع المسطحة:
ضع بوابة الحقن بحيث يسير التدفق على طول المحور الطويل للقطعة (يجعل الألياف تتماشى مع الاتجاه الطويل)؛
ارفع درجة حرارة القالب إلى 80–90°C لإبطاء التبريد وتخفيف الإجهادات الداخلية؛
فكر في استخدام PA6 مملوء بالمعادن (مثل التلك أو الوولاستونيت) الذي يتميز بتماثل اتجاهي أفضل، أو بوليمر مشترك PA6/PA66؛
إذا كان التسطير التام أمرًا ضروريًا، فلا تتجاوز نسبة 30–35% GF — بدلًا من ذلك أعد تصميم الأضلاع وجعل سماكة الجدران موحدة.
5. إنهاء السطح والألياف العائمة
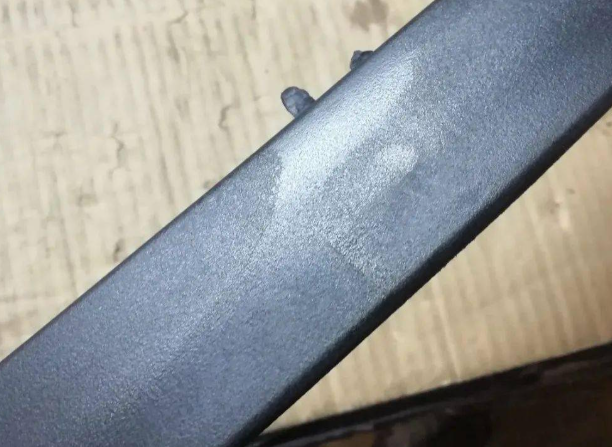
كل زيادة إضافية بنسبة 5% من GF تؤدي إلى تدهور جودة السطح بنمط يمكن التنبؤ به. تظهر الألياف الزجاجية التي تصل إلى سطح القالب مظهرًا مرئيًا يسمى "الألياف العائمة" أو "خطوط فضية" — حيث تخترق ألياف زجاجية قصيرة غشاء البوليمر السطحي.
| GF% | جودة السطح | هل يمكن الطلاء مباشرة؟ |
|---|---|---|
| 0% | لامع وناعم | نعم (يمكن تحقيق فئة A للأسطح التجميلية) |
| 15% | ملمس طفيف | نعم مع استخدام طبقة أساس برايمر |
| 20% | ألياف غير لامعة مرئية | نعم مع طبقة أساس + صنفرة خفيفة |
| 30% | مظهر غير لامع واضح بسبب الألياف العائمة | لا (للاستخدام الهيكلي المخفي فقط) |
| 35% | ملمس ألياف واضح | لا |
| 50% | خشن، حزم ألياف مرئية | لا |
إذا كنت بحاجة إلى سطح فئة‑A للطلاء مع نسبة GF عالية، توجد ثلاثة خيارات عملية:
استخدم قالب متغير درجة الحرارة (ساخن‑بارد) — قم بتشغيل القالب بدرجة باردة أثناء الملء ثم ساخنة أثناء مرحلة التثبيت لزيادة سماكة غشاء البوليمر السطحي؛
حدد حزمة مواد مضافة تجميلية (تقدم شركة جوهاي درجات تجميلية PA6 GF30 "CF")؛
انتقل إلى بوليمر مشترك PA6/PA66 مثل ETF02 — البوليمر المشترك ذو اللزوجة المنخفضة يبلل الألياف بشكل أفضل ويعطي سطحًا أكثر نعومة عند نفس نسبة GF%.
6. اعتبارات المعالجة والأدوات القالبية
درجة حرارة الذوبان والقالب
تشترك جميع درجات PA6 ذات نسب GF المختلفة في نافذة معالجة تقريبًا نفسها: درجة حرارة برميل الآلة 240–265°C، درجة حرارة القالب 60–80°C (يوصى بـ 80°C من أجل التبلور وجودة السطح). قد تحتاج النسب العالية من GF إلى رفع درجة حرارة البرميل بمقدار 5–10°C للحفاظ على قابلية التدفق لأن الذوبان يصبح أكثر لزوجة.
تآكل الأدوات القالبية
الألياف الزجاجية مادة كاشطة. يزداد اختيار فولاذ القالب وتكلفة الصيانة مع زيادة GF%:
0–10% GF: فولاذ P20 القياسي مقبول لعمر يزيد عن 100 ألف دورة حقن؛
30% GF: فولاذ P20 مع إدراجات مقساة في مناطق التدفق العالي (بوابة الحقن، ممرات التدفق)؛
35–40% GF: يوصى باستخدام فولاذ قالب H13 أو S7 مع إدراجات بوابة معالجة بالنيترة؛ خصص ميزانية لتجديد بوابة الحقن كل 50–100 ألف دورة حقن.
طول مسار التدفق
النسب العالية من GF تقلل أقصى طول لمسار التدفق. كقاعدة عامة عند سماكة جدار 1 mm، ينخفض أقصى طول تدفق من حوالي ~150 mm (0% GF) إلى ~80 mm (30% GF) إلى ~50 mm (50% GF). صمم بوابات حقن إضافية أو أضلاع أكثر سماكة في القطع ذات نسبة GF العالية لتجنب عيوب عدم اكتمال الملء.
التجفيف
جميع درجات PA6 المعززة بـ GF تمتص الرطوبة وتتطلب التجفيف عند 80°C × 4 h حتى تصل نسبة الرطوبة إلى ≤0.08% باستخدام مجفف مزيل للرطوبة بغض النظر عن GF%. راجع دليلنا الكامل لتجفيف النايلون دليل تجفيف النايلون للحقن.
7. التكلفة لكل كجم مقابل تحسين الصلابة لكل دولار
أسعار التسليم من المصنع EXW لدرجات PA6 القياسية المعززة بـ GF من شركة جوهاي للبلاستيك في منتصف عام 2026، بالإضافة إلى قيمة الصلابة لكل دولار (معامل الشد ÷ السعر لكل كجم) — وهو المقياس الحقيقي المهم عند تحسين التكلفة:
| GF% | درجة جوهاي | السعر USD/kg | معامل الشد (MPa) | الصلابة لكل دولار (MPa لكل $) |
|---|---|---|---|---|
| 0% | — | 1.80 | 2,700 | 1,500 |
| 15% | — | 1.65 | 4,500 | 2,727 |
| 20% | — | 1.60 | 6,000 | 3,750 |
| 30% فاخر | PA6 BFE01 | 2.10 | 8,500 | 4,048 |
| 30% محسّن التكلفة | PA6 BFE06 | 1.50 | 8,200 | 5,467 |
| 35% محسّن التكلفة | PA6 GBA35 | 1.68 | 9,500 | 5,655 |
| 30% درجة غذائية | PA6 GBC30 | 2.45 | 8,400 | 3,429 |
| 50% عالي المعامل | — | 2.55 | 13,000 | 5,098 |
النقطة المثلى هي 30–35% GF محسّنة التكلفة — عند هذه النسبة، تصل قيمة الصلابة لكل دولار إلى ذروتها بين 5400–5700 MPa لكل دولار. فوق 35%، تزداد تكلفة الألياف الزجاجية (بالإضافة إلى خفض إنتاجية عملية الخلط) بشكل أسرع من نمو الصلابة. الدرجة 50% تكون منطقية فقط عندما تحتاج إلى قيمة المعامل المطلقة (13 GPa) وفق المواصفات، وليس عند السعي لتحسين التكلفة.
8. مرجع الاختيار بناءً على التطبيق
| التطبيق | نسبة GF% الموصى بها | السبب |
|---|---|---|
| غلاف داخلي تجميلي | 0–5% | الأولوية لجودة السطح |
| مشبك خفيف الحمل / ربط انزلاقي | 15–20% | يحتاج إلى مرونة مع صلابة معتدلة |
| غلاف أداة يدوية | 20–30% | توازن بين مقاومة الصدم والصلابة وجودة السطح |
| حامل هيكلي عام | 30% | الدرجة الأكثر استخدامًا في الصناعة، محسنة التكلفة |
| حامل بديل لـ PA66 GF30 | 35% | مطابقة الخصائص الميكانيكية لـ PA66 بتكلفة PA6 |
| مكونات ملامسة للأغذية | 30% FDA | استخدم الخليط الغذائي GBC30 |
| أجزاء هيكلية مقاومة للزحف العالي (120°C+) | 30–35% (أو ETF02) | فكر في البوليمر المشترك للحفاظ على الأداء الحراري |
| قطعة ذات صلابة قصوى (بديل المعادن) | 45–50% | فقط عند الحاجة الإلزامية لمعامل 13 GPa |
9. قائمة فحص لاتخاذ القرار خلال 30 ثانية
| • هل تحتاج إلى سطح تجميلي فئة‑A؟ | نعم — 0–30% GF · لا — |
|---|---|
| • درجة حرارة التشغيل المستمر > 140°C؟ | نعم — PA66 أو ETF02 copolymer (لا تزيد من نسبة GF) · لا — |
| • هل القطعة لوحة مسطحة / باب عرضة للالتواء؟ | نعم — حدد الحد الأقصى عند 30% GF، قم بإصلاح الالتواء بواسطة بوابة الحقن ودرجة حرارة القالب · لا — |
| • هل تريد استبدال PA66 GF30 لتوفير التكلفة؟ | نعم — 35% GF PA6 (GBA35) · لا — |
| • هل يلزم أن يكون المعامل المطلق > 11 GPa وفق الرسم الهندسي؟ | نعم — 45–50% GF · لا — |
| • الاختيار الافتراضي | 30% GF محسّنة التكلفة (BFE06) — أفضل قيمة للصلابة لكل دولار |
10. الأسئلة المتكررة
11. الملخص والخطوات التالية
باختصار: لـ 80% من التطبيقات الهيكلية، تعطي درجة PA6 محسنة التكلفة بنسبة 30% GF (BFE06) أفضل قيمة للصلابة لكل دولار؛ انتقل إلى 35% GF (GBA35) فقط عند استبدال PA66 GF30؛ حدد الحد الأقصى عند 30% GF للأجزاء المسطحة أو التجميلية؛ تجاوز 35% GF فقط عندما يلزم وفق الرسم الهندسي الحصول على معامل أكبر من >11 GPa. قم دائمًا بالتحقق من الدرجة عن طريق عينة بوزن 25 kg وتجربة قولبة بتجويف واحد قبل البدء بالإنتاج الضخم.
غير متأكد ما هي نسبة GF المناسبة لقطعتك؟
أرسل لنا الرسم الهندسي للقطعة، الخصائص الميكانيكية المستهدفة، درجة حرارة التشغيل والحجم السنوي — مهندسو البحث والتطوير لدينا سوف يوصون بالنسبة المثلى لـ GF والدرجة المناسبة مع القيم الاختبارية المتوقعة، وسوف نقدم لك عينة بوزن 25 kg خلال 3‑5 أيام عمل.
احصل على توصية بالدرجة →